耐磨材料这个行业里面,一直卡着一个持续了几十年的老难题。陶瓷本身足够硬,耐磨的表现也很好,可它天生就比较脆,一旦持续受到物料的冲击,就很容易裂开;而金属的韧性会好很多,能够扛得住物料反反复复的冲击磨损,却扛不住长时间的切削和冲刷。我们都知道,如果能把这两种材料的长处结合起来,让陶瓷摆在迎料的工作面承担耐磨防护,再由金属在背后做结构支撑,这种思路并不是特别复杂,可真要落地做出来,较难处理的地方,还是陶瓷和金属两相接触的复合界面上面。陶瓷相与金属基体复合在一起之后,经常会碰到复合界面结合强度不够的问题,还会伴随陶瓷颗粒分散不均匀、陶瓷相填充占比很难往上提这类情况。
不管是大家常用的机械镶嵌工艺,还是胶粘复合的做法,都没有办法从根源上去化解这样的矛盾。本文就从微观复合界面这个方向来入手,讲一讲 Roncer® 融瓷 NCA 纳米融瓷技术,是怎么样依靠冶金级的结合方式,替代掉以前简单的机械咬合结构,同时我们也拿它和传统机械镶嵌工艺逐项做对比,方便采购工程师还有设备负责人,看懂这条技术路线在现场工况里面实实在在的价值。
一、机械镶嵌的瓶颈:复合界面并不是简单地贴住就够了
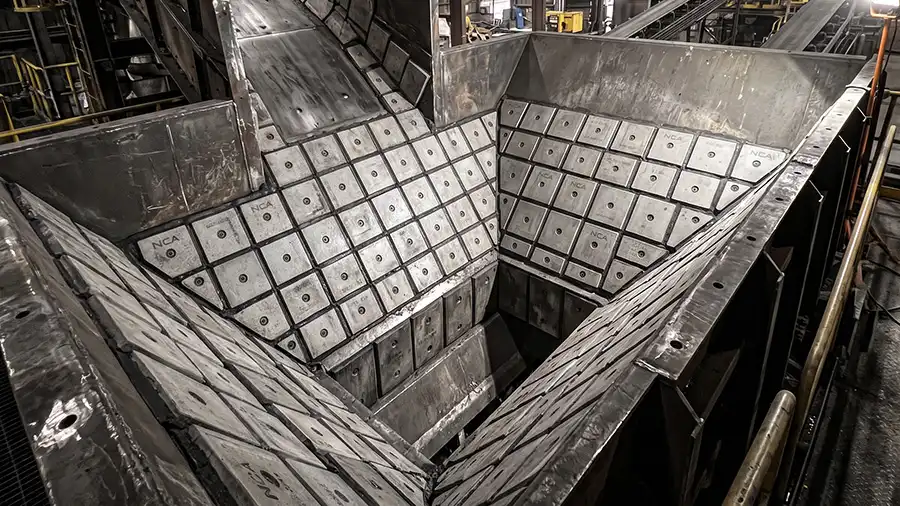
机械镶嵌,是工业耐磨设备里面用得比较多的一种陶瓷固定方式。在实际加工的时候,工人一般会先在金属基体上面开槽、钻孔,再把预制成型的陶瓷块嵌到预留的位置里面,最后用螺栓或者压板把陶瓷块压紧固定住。这种做法的好处,是加工起来门槛不高,项目能够比较快地上马,可它本身带有的短板也很明显:陶瓷块和金属基体之间,始终会留下一层物理间隙。等到设备正常跑起来之后,物料会一遍一遍地冲击这个复合界面,间隙里面就会不断产生微振动,时间拉长以后,陶瓷块慢慢就会松动。失效一般都是先从陶瓷块的边角崩损开始,情况严重的时候,整块陶瓷都会直接脱落下来。对于磨机这类设备来说,一旦磨机内部出现陶瓷掉块的情况,往往就会引发一次非计划停机。
胶粘复合的方案,稳定性同样算不上理想。有机胶层处在大概 80℃的环境里面,就会慢慢老化,粘结性能也会跟着往下掉。尤其是火电磨煤、水泥粉磨这类中高温工况,胶层脱粘的风险会变得更高,很难长时间维持复合界面的连接可靠性。
另外还有一层更深的矛盾,来自两种材料本身固有的物性差异。陶瓷和金属的热膨胀系数差得比较多,工况里面温度发生波动的时候,复合界面两边材料的收缩幅度并不一样,热应力就会慢慢在结合位置不断堆积。机械固定这种结构,本身没有办法消解这类内应力,在实际生产中,大家往往只能通过把单块陶瓷做大、减少两相有效的结合接触面,来做被动的妥协。这样一来,陶瓷相的体积占比通常就被卡在 30% 左右,陶瓷本身自带的耐磨潜力,也就很难充分释放出来。结合强度不足、陶瓷占比上不去、颗粒分散不均匀,这几个问题还会互相影响,这也使得国内不少陶瓷金属复合耐磨件,长期只能用在中低端的场景里面。反观欧美日几家老牌厂商,靠着提前布局好的专利工艺,在高端陶瓷金属复合构件这块筑起了不低的技术壁垒。国产替代的突破口,其实不只是简单调整基础配方,而是要落到微观复合界面上面,找到一套更加稳定可靠的复合机制。
二、NCA 融瓷技术的核心:让陶瓷与金属真正 “长” 在一起
Roncer® 融瓷 NCA 纳米融瓷技术,它的核心工艺是熔融复合烧结。这种工艺不会把陶瓷当成一个外部零件,简简单单装配到金属基体里面,而是在高温熔融的条件下,让金属熔体和陶瓷颗粒直接发生界面反应,形成冶金级的有效结合。成型之后的结构里面,没有有机胶层,也不存在明显的物理缝隙,陶瓷相与金属基体,会在微观尺度上形成连续又致密的结合状态。
我们拆开来看,NCA 能够带来的改变,主要体现在三个地方。
陶瓷颗粒可以分布得更加均匀。在熔融复合的过程里面,陶瓷颗粒能够比较均匀地分散到金属熔体当中,能减少传统工艺里面很容易出现的颗粒抱团、局部缺少陶瓷相这类情况,复合材料内部的组织状态也就会更加稳定。
陶瓷相的占比能够得到明显的提升。因为复合界面的结合方式发生了根本性的变化,陶瓷颗粒不再只是靠着机械外力卡紧固定,而是和金属形成了强度更高的冶金结合,所以陶瓷相的体积占比,有条件从原来大约 30%,提升到 70% 左右,能够参与耐磨防护的有效工作面,也就跟着变大了不少。
陶瓷和金属之间,还可以形成协同承载的结构。硬度很高的陶瓷颗粒分布在外侧的工作面,就像耐磨的牙齿一样,直接抵挡物料带来的切削、冲刷作用;而韧性充足的金属基体,则如同承托的牙床,给陶瓷颗粒提供结构支撑,同时缓冲冲击带来的应力。陶瓷负责扛磨损,金属负责扛冲击,两相各自发挥自己的优势。
在实际的制备环节里面,NCA 构件采用自蔓延特种工艺成型,基体的材质,可以根据现场工况的不同,在高锰钢、合金钢、高铬铸铁或者耐热钢里面去挑选;陶瓷颗粒本身的韧性等级,也能够跟着现场冲击载荷的强弱去匹配调整,工作面的陶瓷硬度,可以稳定达到 HRA88 以上。对于设备工程师来说,这就意味着锤头、板锤、磨辊、衬板、齿板、圆锥衬板、反击板这些耐磨部件,都可以按照现场实测到的冲击情况,去做差异化的选配,而不是只用一套固定配方,硬去适配所有不一样的工况。
不少同行都会问到同一个问题:陶瓷的占比拉高之后,材料会不会变脆,它的抗冲击性能会不会跟着下降?这个问题,不能只盯着陶瓷占比这一个指标来看,还要看金属基体和陶瓷颗粒之间的匹配关系。NCA 并不是单纯地把陶瓷比例往上堆,而是通过金属基体材质、陶瓷颗粒韧性的双向选配,在耐磨性能和抗冲击能力之间找到合适的平衡点。而这一点,恰恰是机械镶嵌工艺很难做到的。
三、从复合界面到现场收益:NCA 的工程价值如何体现
想要判断 NCA 融瓷技术到底值不值得投入,最终还是要看构件的服役寿命、现场运行的稳定性,还有整套设备的综合运维成本。结合我们已经积累下来的工程应用数据来看,对比传统的碳化钛合金耐磨件,NCA 工作面的耐磨性能能够达到它的 5–8 倍,配套铸件的整体使用寿命,可以延长 3–5 倍。拿双金属复合陶瓷磨辊来举例,传统高铬铸铁或者堆焊处理后的辊套,表面硬度大概在 HV650,而 NCA 陶瓷辊套的表面硬度可以达到 HV2100,它的使用寿命是传统材质的 2.0–3.0 倍,能够很好地匹配电厂既定的标准检修周期。同时,报废之后的辊套基体大多是高铬铸铁,还有一定的残值回收空间,可以冲抵掉一部分采购成本。
这些数据的背后,是我们持续了很多年的工程验证积累。NCA 系列耐磨件,已经在矿山、机制砂石、电厂、建材等行业里面批量投入使用,合作的用户里面,包含中国建材、华新、冀东、华能、华电、宝武、鞍钢、沙钢这类大型企业。从我们这边的研发时间线来看,早在 2013 年,我们就和合肥水泥研究设计院联合启动了陶瓷金属复合工艺的研发工作,2023 年多款陶瓷复合耐磨产品顺利实现量产,2026 年第一台陶瓷磨辊正式下线。这条时间线也能说明,NCA 并不是某一个单点工艺上的小改动,而是一套走完了研发、量产、现场长期验证的成熟工艺路线。
四、NCA 冶金结合与传统机械镶嵌的区别
机械镶嵌,它解决的其实是 “我们该怎么把陶瓷装到基体上面、固定牢靠” 这个装配层面的问题;而 NCA 融瓷冶金结合,要解决的是 “陶瓷和金属之间,怎么形成稳定可靠的复合界面连接” 这个材料层面的问题,两者背后的技术逻辑,本来就不太一样。
| 对比维度 | 传统机械镶嵌 | NCA 融瓷冶金结合 |
| 结合方式 | 开槽、钻孔,依靠螺栓或者压板锁紧,以机械咬合作为主要固定手段 | 熔融复合烧结,陶瓷颗粒和金属基体形成冶金级的致密结合 |
| 复合界面状态 | 中间留有物理间隙,设备运行时容易持续产生微振动、出现应力集中 | 不含胶层,也没有明显缝隙,两相的复合界面连续、致密 |
| 陶瓷相占比 | 一般维持在 30% 左右,会被装配结构限制住上限 | 可以达到 70% 左右,有效耐磨工作面更大 |
| 高温表现 | 胶粘型的方案,胶层在 80℃上下就会逐步老化,可靠性随之下降 | 没有有机粘结组分,在中高温工况里面,性能会更加稳定 |
| 主要失效形式 | 陶瓷松动、边角崩裂,严重的时候整块脱落 | 复合界面结合稳定,拥有更好的抗冲击、抗剥落能力 |
| 寿命表现 | 很容易因为复合界面失效提前损坏,部件更换的频次会偏高 | 配套铸件的使用寿命能够延长 3–5 倍 |
| 适用工况 | 更适合用在低冲击、低温、轻磨损的工况里面 | 更适配高冲击、高温、强磨蚀的重载工况 |
对于采购端的同事来说,比单件报价差更重要的一件事,是先判断清楚现场构件对应的失效模式到底是哪一种。如果现场的核心问题只是磨损速度快,那就要重点关注材料硬度还有耐磨余量;但如果现场频繁出现陶瓷松动、掉块、崩边这类故障,那就不能只简单对比单价,要优先去评估复合界面本身的稳定能力。在制砂高冲击破碎、电厂磨煤高温工况、物料输送系统强磨蚀这类场景里面,NCA 冶金结合方案的实际意义,就是从复合界面的结构上,降低构件早期失效的风险。
五、关于 NCA 融瓷技术,采购经常会问到的问题
Q1:NCA 和普通陶瓷复合工艺的区别是什么? 普通的陶瓷复合工艺,大多还是走机械固定或者胶粘的路线,复合界面位置会一直存在一层力学薄弱层。而 NCA 采用熔融复合烧结的方式,让陶瓷和金属形成冶金级结合,复合界面的结合强度更高,陶瓷相的占比也能提上去,所以它会更适合长期承受冲击和磨损的工况。
Q2:陶瓷和金属热膨胀系数不一样,NCA 会不会开裂? 陶瓷与金属之间热膨胀特性不匹配,这本身就是客观存在的。NCA 会通过金属基体材质的优选、陶瓷颗粒韧性的匹配,再加上自蔓延成型阶段里面精准的温度控制,去缓解复合界面位置产生的热应力。金属基体不光是起到支撑的作用,它还可以缓冲一部分冲击能量,减少陶瓷颗粒直接崩裂的概率。如果是冲击强度很高的工况,我们还可以选配韧性等级更高的陶瓷颗粒组合来适配。
Q3:NCA 耐磨件能直接用到现有设备上吗? 是可以直接替换使用的。NCA 耐磨件的安装尺寸、接口形式,一般都可以按照原有设备的图纸来定制,它的使用方式和传统碳化钛合金棒、合金块比较接近,通常不需要对主机设备做比较大的改造。像磨辊、锤头、板锤、球磨机衬板、齿板、圆锥衬板、反击板这些常见的耐磨铸件,大多都能够采用 NCA 的方案。
Q4:陶瓷占比高了,材料会不会变脆? 这个不能一概而论。NCA 往上提升占比的,主要是工作面上面的陶瓷耐磨相,金属基体本身的韧性是保留下来的。关键就在于基体材质、陶瓷颗粒性能还有复合工艺三者之间的匹配。只要选配方案做得合理,材料是可以在高耐磨和抗冲击之间找到平衡的,并不是说硬度越高就一定会越脆。
Q5:NCA 的成本和回报怎么算? NCA 单件的采购价格,通常会高于普通的金属耐磨件。但如果它的服役寿命可以延长 3–5 倍,那么部件更换的频次、停机带来的损失就能够明显降下来。再叠加废旧构件的残值回收之后,整套全生命周期的综合成本,往往会更有优势。我们比较稳妥的建议是,先按照现场工况做小批量的试用,拿到真实的磨损数据之后,再决定要不要扩大应用规模。
结语
从机械镶嵌走向冶金结合,它改变的不只是陶瓷的固定方式,而是陶瓷和金属复合成型的整套思路。在 NCA 这套体系里面,陶瓷不再是靠着外力压在金属上面的外来异物,而是和金属基体形成了连续致密的一体化复合界面结构。这样的转变,把我们要解决的问题,从 “怎么把陶瓷固定牢”,推进到了 “怎么让陶瓷和金属两相稳定地共生在一起”。
对于那些长期被耐磨件掉块、崩边、频繁停机检修困扰的生产企业来说,NCA 融瓷技术带给大家的,并不单单是一款新材料,而是一套更加看重复合界面稳定性的工程解决方案。大家在选型的时候,不能只盯着硬度参数或者单品报价,还要结合现场的失效模式、既定的检修周期、全生命周期成本一起综合评估。如果条件允许,可以带上现场磨损照片还有设备的运行参数,和我们的技术团队做一次针对性的评估交流,往往会比单纯比价更有参考价值。