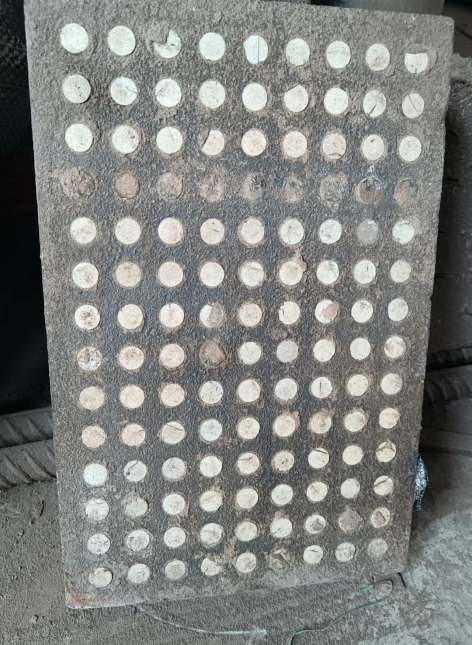
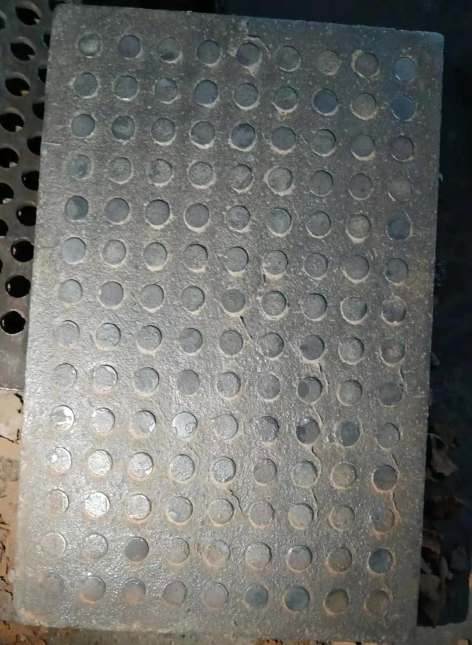
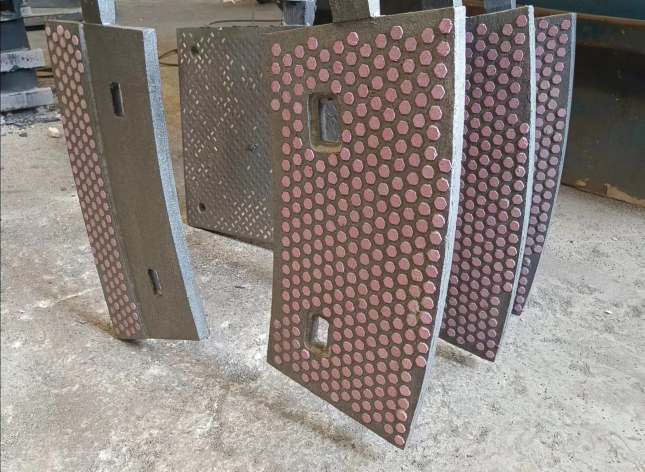
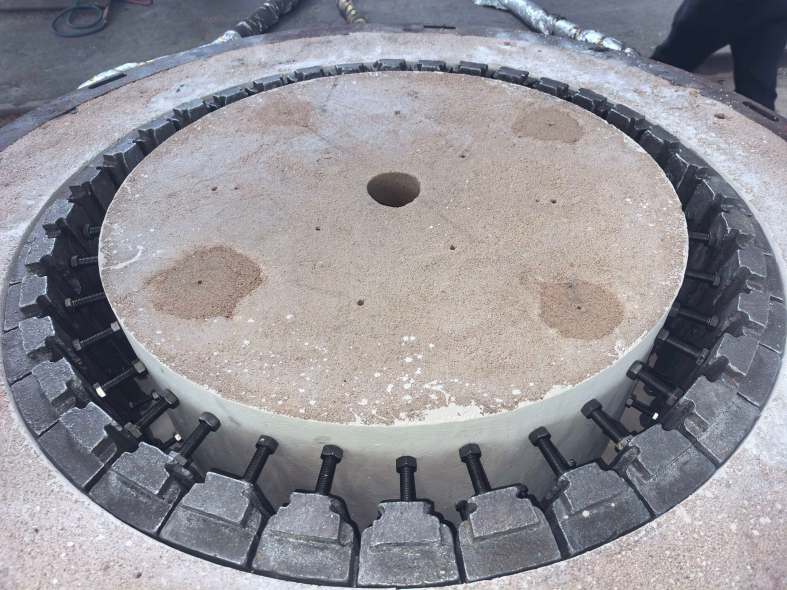
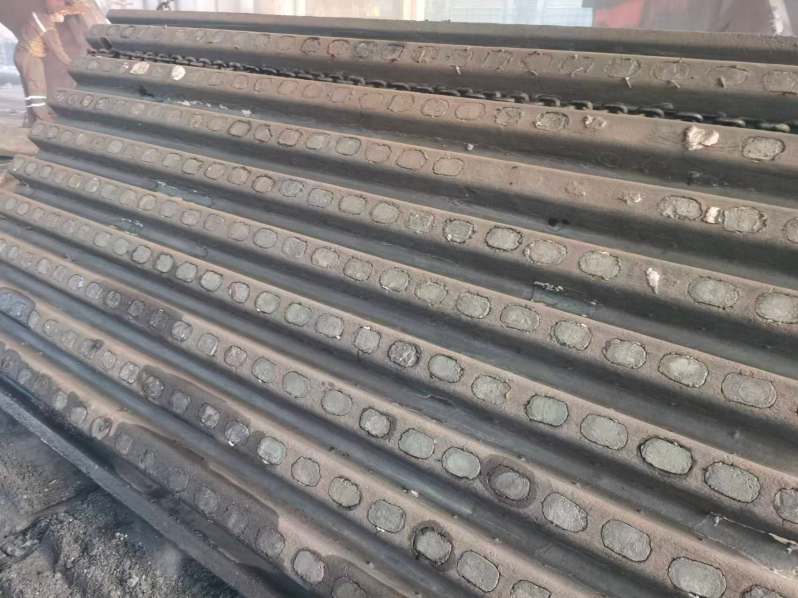
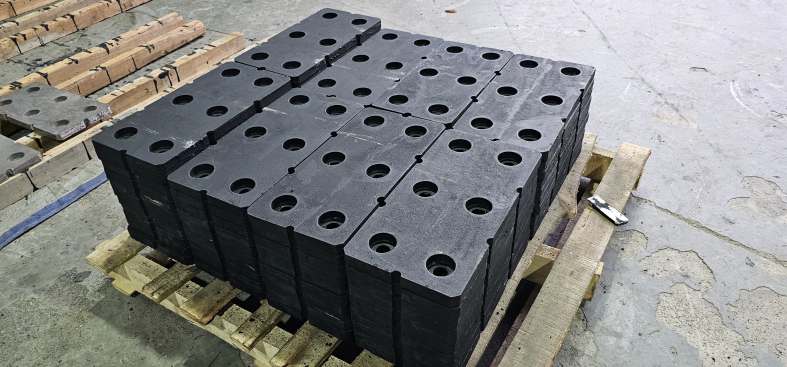
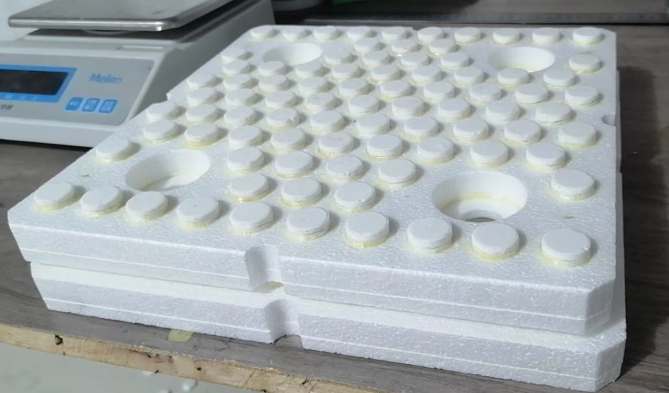
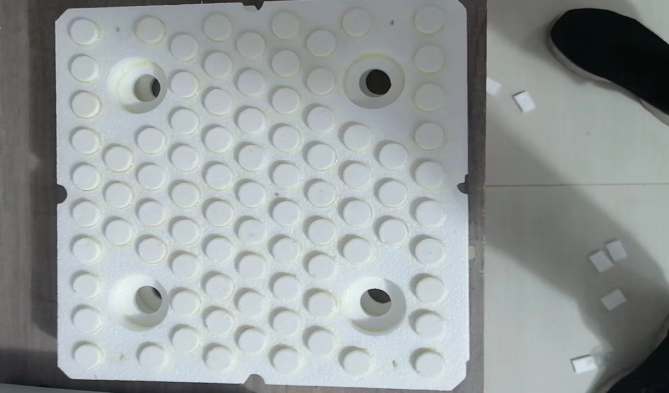
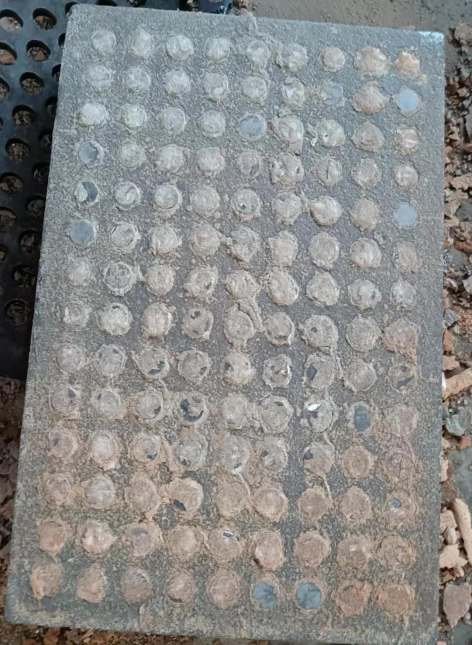
点击图片可查看高分辨率现场运行与停机检修实拍大图(包括磨损形貌、陶瓷结合面与安装细节)。
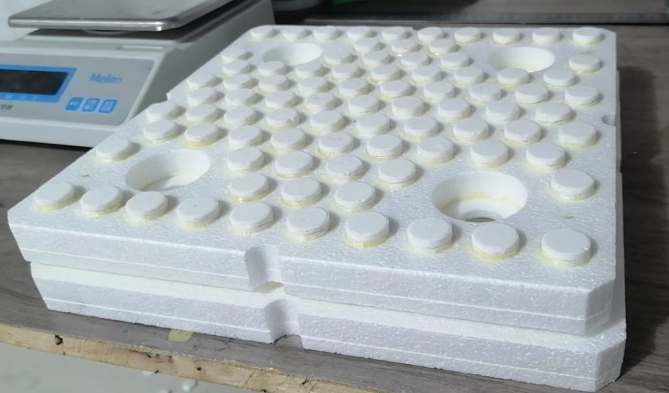
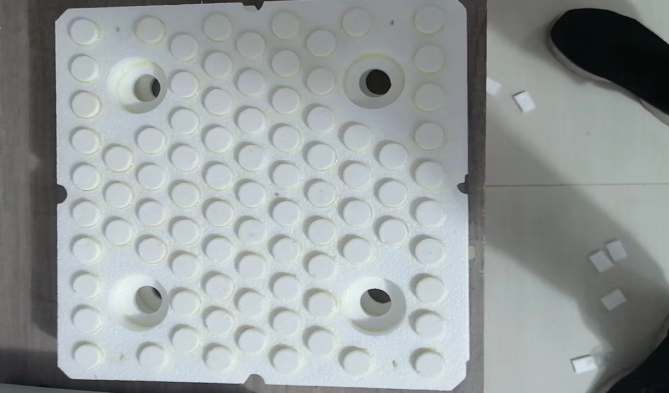
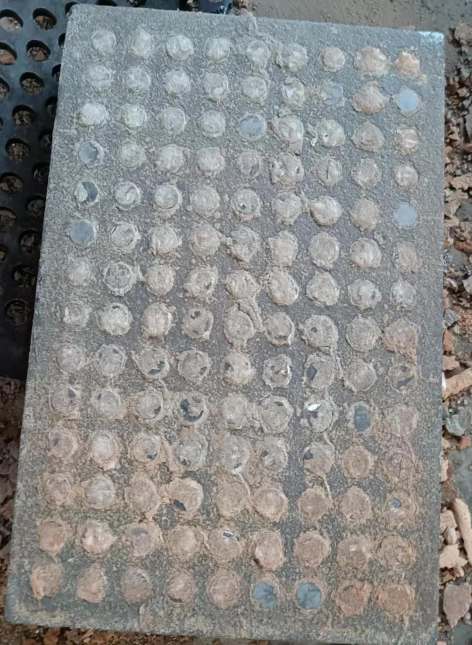
从工况痛点分析、方案改造设计到经济效益核算,展示实实在在的降本增效成果。
原采用传统高铬铸铁辊套(Cr26),研磨高硅石灰石及高硬熟料。平均运行 1800 小时即因磨损严重导致磨机振动增大、出力下降 25% 以上,多次非计划停机堆焊补焊,每年仅停工检修及焊接工料费用高达 60 余万元。
换用我司双金属复合陶瓷磨辊(SCC 熔铸工艺,工作面 HV 2100)。连续平稳运行超过 4800 小时,工作面磨损均匀平整,磨机台时产量长期稳定,完全契合窑系统大修周期。废旧辊套基体回收再降本 15%,综合年节约采购与运维成本 45.8 万元。
天然河卵石二氧化硅含量超过 78%,物料硬度极高且具高研磨性。原有常规高铬板锤仅能维持 4~5 天(约 80~100 小时)即被冲刷磨秃,频繁更换板锤导致人工劳动强度非常大、整条骨料产线频繁停摆。
采用我司超高铬合金陶瓷复合板锤(打击面硬度 HRA85+)。陶瓷相形成致密耐磨防护屏障,抵抗高硅石料高速冲刷切削;经现场实测,单套板锤服役时间稳定延长至 14 天(约 280 小时),单吨制砂耐磨件消耗成本直降 52%。
燃煤电厂煤质来源多变,原煤中常混入雷管线、角钢及铁块等金属杂物。原有堆焊辊套因热影响区脆化,遭遇金属硬冲击时常出现局部脱层掉块,导致磨盘振动超限跳闸。
改用我司双金属陶瓷复合辊套(冶金+机械双重复合)。高韧性基体吸收杂物冲击动能,彻底消除了崩落风险。磨辊连续跨越电厂两个大修周期,服役寿命突破 12000 小时,机组制粉单耗降低 1.2 kWh/t。