只要是在水泥、火电、矿山这些行业里长期跟设备打交道的人,应该都很熟悉一件事:耐磨件的更换。管道弯头被磨薄、衬板表面拉出一道道沟槽,阀门的过流面在物料持续冲刷下变得坑坑洼洼。很多时候设备主机本身还能正常运转,但磨损部位已经扛不住了,检修人员就得安排停机、备件更换。停机就意味着生产线停产,随之产生的损失,是很多生产管理者一直都在头疼的成本。
一件耐磨件能用多久,核心看的就是工作面到底靠什么去承受磨损。这个道理其实并不难懂:输送的物料颗粒硬度高、棱角锋利,工作面材料本身就得足够硬,才能扛得住长时间的摩擦和冲刷。耐磨材料这么多年持续迭代,本质上就是在往工作面里面引入硬质陶瓷相。简单来说,在工作面里面,硬质陶瓷相占比越高、陶瓷本身的硬度越高,材料抵抗磨损的潜力也就越大。
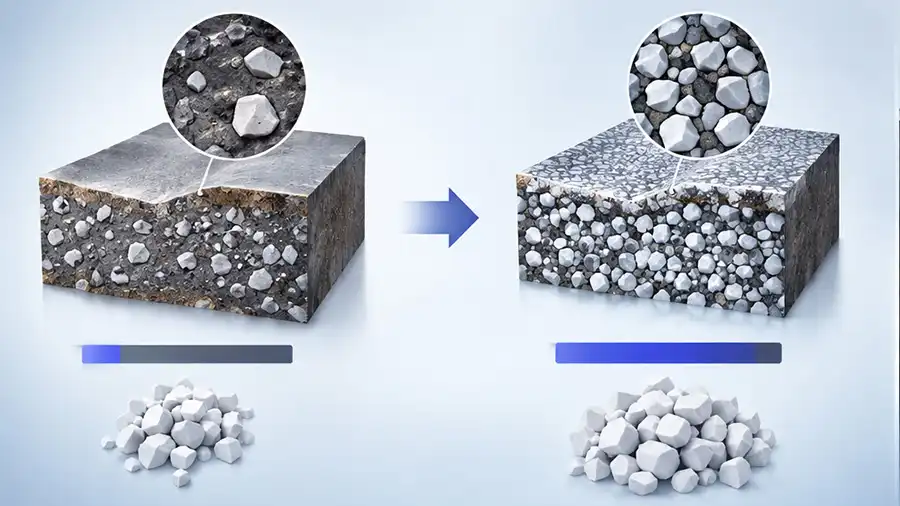
这里就引出了一个关键指标:陶瓷体积占比。它指的是耐磨工作面当中,陶瓷硬质相在整体体积里面所占的比例。这个数字看着只是一个参数,却会直接决定耐磨结构的上限。传统铸造复合工艺生产出来的耐磨件,这个数值大多卡在 30% 附近,很难继续往上提升;而 Roncer® 融瓷技术,换了一套完全不一样的成型思路,能够把工作面的陶瓷体积占比做到 70% 级别。从 30% 到 70%,不只是数字上的大幅提升,工作面抵抗磨损的底层机制,也跟着发生了改变。
传统铸造工艺里,陶瓷相为什么很难加进去
我们先理清楚传统铸造复合耐磨件是怎么做出来的。
它的思路并不复杂:先把陶瓷颗粒或者预制陶瓷块预先摆放到铸型型腔里面,再往型腔里面浇入熔融的金属液,等金属液冷却凝固之后,就把陶瓷相包裹固定在金属基体里面,形成一层复合的耐磨工作面。这个方案很早就投入使用了,但它本身存在不少很难绕开的工艺限制,想要继续提高陶瓷的填充量,会接连碰到好几道很难突破的关卡。
第一道关卡,是陶瓷和熔融金属之间的润湿性问题。陶瓷材料和金属熔液本身的浸润效果并不好,金属液浇进去之后,很难均匀包裹住每一颗陶瓷颗粒。如果陶瓷颗粒布置得比较密集,金属液就很难渗透到颗粒缝隙当中,局部位置会出现结合不良的区域。陶瓷颗粒也很容易在型腔里面分布不均,有的地方陶瓷扎堆,有的地方又缺少硬质相,最终成型工件的工作面品质波动很大。
第二道关卡,来自铸造本身的成型能力。陶瓷颗粒添加得越多,熔融金属液的流动性能就会变得越差,气孔、缩松、浇不足这类铸造缺陷就更容易出现。想要完整浇出合格工件,陶瓷的添加量就必须控制在一个安全区间里面,不能无限制地往上增加。
第三道关卡,是陶瓷与金属之间热膨胀系数的差异。这两种材料冷却收缩的节奏不一样,工件在凝固降温的过程当中,陶瓷和金属的结合界面会持续积攒内应力。陶瓷占比越高,这种应力集中的现象就越明显,界面开裂、陶瓷块后期脱落的风险也会跟着变大。
这几重限制叠加在一起,传统铸造路线的陶瓷体积占比,基本就被锁死在了 30% 上下。并不是厂家不想做更高陶瓷含量的产品,而是现有的工艺条件支撑不住。强行提高陶瓷添加量,要么铸件浇不完整,要么就算浇出来了,投入工况使用之后陶瓷很容易脱落,耐磨层很快失效。
只有 30% 陶瓷占比的工作面,实际使用时会遇到什么问题
我们把 30% 这个数值放到真实的磨损场景里面看,问题就会变得更加直观。
陶瓷体积占比 30%,也就意味着工作面里面,大约七成直接接触物料的区域,还是金属基体在承受冲刷。金属基体的硬度和陶瓷本身差了很大一个档次,磨损速度自然会快很多。分散在里面的陶瓷颗粒,更像是一个个孤立的 “小岛”,四周都依靠金属基体来支撑。一旦包裹陶瓷的金属基体被物料慢慢磨掉,陶瓷颗粒失去了支撑,就会松动、剥落。工作面磨损到后期,原本的复合结构慢慢失效,几乎只剩下金属基体单独承受磨损,磨损速度会进一步加快,直到耐磨层整体失效。
所以说,30% 陶瓷占比的复合结构,它的耐磨上限从一开始就被限定住了。问题不在于单颗陶瓷的硬度不够,而是整个工作面的受力结构没有搭建好:硬质陶瓷相并不是主体,软质的金属基体承担了大部分的磨损负荷。
融瓷技术的设计思路:让陶瓷成为工作面的主体
Roncer® 融瓷技术想要解决的,正是传统铸造复合工艺的这个瓶颈。
单纯在铸造体系里面不断多加陶瓷颗粒,是走不通的,它需要对整个复合耐磨结构重新做设计。这项技术依托氧化铝、碳化硅、氧化锆这几类成熟的陶瓷体系,在陶瓷颗粒的堆积排布、界面结合方式这些关键点上做了专门的工艺设计。陶瓷颗粒可以在工作面里面紧密堆积,互相搭建成连续的陶瓷骨架,金属基体则填充在陶瓷骨架的微小缝隙当中,主要起到连接、固定陶瓷骨架的作用。这样调整之后,工作面直接和物料接触的主体就从金属转变成了陶瓷,抵抗磨损的逻辑自然也就不一样了。
这里也需要说明一下,高陶瓷体积占比,并不是简单把陶瓷颗粒密密麻麻堆在一起就可以。就算颗粒堆得再密,如果陶瓷颗粒之间、陶瓷和金属相之间的界面结合强度跟不上,陶瓷还是会在冲刷过程中脱落。对于融瓷技术来说,能够做到 70% 的高占比,前提就是同步解决了界面结合的问题,占比是结果,可靠的界面结合才是基础,这两点是绑定在一起的。
从 30% 提升到 70%,并不是在原有配方里面简单增加陶瓷的添加比例,而是整套复合耐磨组织的构建思路发生了变化。这也是为什么这个跨越很难实现,它考验的是对颗粒堆积规律、界面反应行为、成型工艺全过程的综合把控。
高陶瓷体积占比,会给耐磨工作面带来哪些改变
当陶瓷体积占比达到 70% 这个级别之后,工作面在磨损工况下的表现,会出现很明显的变化。
比较直观的一点,和磨料直接发生接触的主体材料换了。原先大部分磨损作用在金属上,现在主要由陶瓷来承接。氧化铝、碳化硅、氧化锆陶瓷本身的硬度,远高于金属基体,在相同的物料冲刷条件下,陶瓷表面的磨损速度会低不少。
与此同时,材料的磨损机制也不一样了。金属在磨料作用下,大多是被磨料切削、犁划,磨损量增长得很快;陶瓷材料的磨损更多表现为微观位置的微小剥落与疲劳损耗。而且陶瓷颗粒之间互相支撑,就算个别陶瓷晶粒出现微小磨损,周边连续的陶瓷骨架依旧可以承接物料冲刷,不容易出现局部磨穿之后,整个耐磨层快速失效的情况。
落到现场使用层面来看,比较直接的收益就是耐磨件的更换周期能够拉长,停机检修的频次降下来,备件采购和现场更换的人工消耗也会随之减少。对于生产企业来说,采购耐磨件的采购成本只是一部分,停机带来的停产损失、持续的维护成本,往往才是成本里面占比更大的一块。
陶瓷占比并不是越高就越好,选型依旧要匹配工况
讲到这里,也有一点需要客观说明:陶瓷体积占比并不是越高就一定越合适,最终选型,还是要结合现场工况来判断。
陶瓷的硬度高,但脆性相比金属会更大。如果工况里面冲击载荷很大、物料会产生剧烈磕碰,工作面就需要在硬度和韧性之间找到平衡。这种场景下,陶瓷占比的设计、金属支撑骨架的结构都要同步调整,不能一味去追求更高的陶瓷占比。另外在高温工况当中,陶瓷和金属之间热膨胀不一致带来的应力问题会被放大,界面结构设计同样需要针对性优化。
融瓷技术在落地应用的时候,会结合物料特性、冲击载荷大小、工作温度这些条件去调整方案。70% 是这套技术路线能够实现的上限水平,具体到衬板、耐磨管道、过流阀门这类产品上,都会输出和工况匹配的定制方案,而不是统一采用更高占比的结构。
耐磨材料的竞争,说到底就是硬质相和工作面结构设计的竞争。传统铸造复合工艺受成型条件限制,陶瓷体积占比长期停留在 30% 附近,耐磨性能的天花板也被锁死。融瓷技术把工作面陶瓷占比推到 70% 这个区间,让陶瓷从原先结构里面的辅助硬质相,变成了工作面的主体,改变了磨损承载的方式,也给终端用户带来了更长的使用寿命、更低的维护负担。至于这条技术路线还能不能继续突破,进一步往上提升陶瓷占比,就是材料研发人员接下来继续探索的方向了。
FAQ:
Q1: 陶瓷体积占比指的是什么?为什么这个指标对耐磨件很重要?
A: 陶瓷体积占比是指耐磨工作面中陶瓷硬质相在整体体积中所占的比例。它直接决定工作面有多少区域由硬质陶瓷承受磨损;占比越高,抵抗物料冲刷的潜力通常越大,也会影响耐磨结构的性能上限。
Q2: 传统铸造复合工艺为什么很难把陶瓷体积占比做到70%?
A: 传统铸造复合工艺主要受三方面限制:陶瓷与金属熔液润湿性差,陶瓷密集时金属液难以均匀渗透包裹;陶瓷添加量提高后金属液流动性变差,易出现气孔、缩松、浇不足等缺陷;陶瓷与金属热膨胀系数不同,高陶瓷占比会加大界面应力,增加开裂和脱落风险。因此其陶瓷体积占比多停留在30%附近。
Q3: 融瓷技术把陶瓷体积占比提升到70%,会给现场使用带来哪些变化?
A: 融瓷技术通过让陶瓷颗粒紧密堆积形成连续陶瓷骨架,并由金属基体填充缝隙起连接固定作用,使工作面直接接触物料的主体由金属转为陶瓷。这有助于降低磨损速度、减少局部磨穿后耐磨层快速失效的情况,从而延长耐磨件更换周期,降低停机检修、备件采购和现场维护成本。
Q4: 陶瓷体积占比是不是越高越好?选型时应关注什么?
A: 不是越高就一定越合适。陶瓷硬度高但脆性相对较大,高冲击工况需要平衡硬度和韧性;高温工况还需重点考虑陶瓷与金属热膨胀不一致带来的界面应力。选型应结合物料特性、冲击载荷大小和工作温度综合判断,70%是融瓷技术路线可实现的较高水平,具体衬板、耐磨管道、过流阀门等产品仍需按工况定制匹配。