Heavy-Duty Wear-Resistant Composite Solution
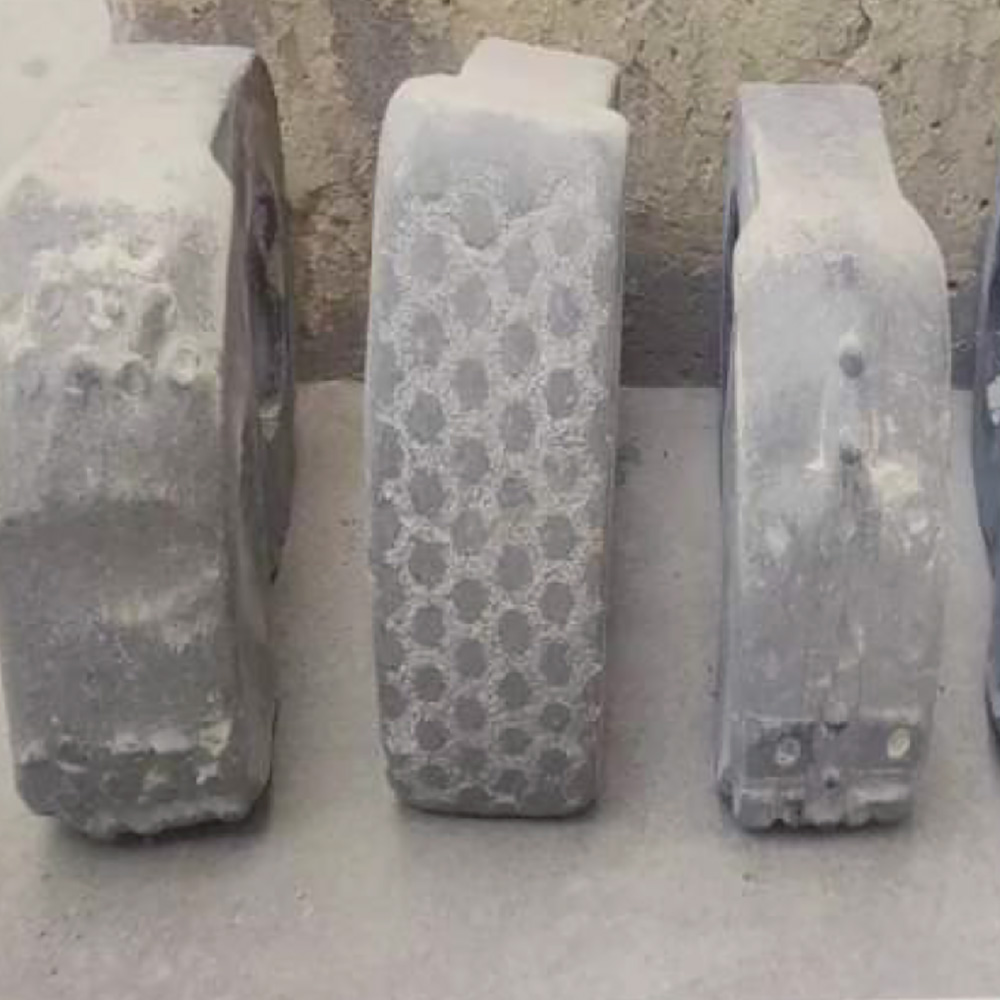
针对制砂及硬质石料破碎中锤头磨损快、更换频繁的痛点,在超高铬合金锤头核心打击部位镶铸陶瓷合金颗粒,无论在机制砂石线还是熟料细碎中,均能长效稳定运行。
| 氧化铝/陶瓷相含量 | 85% 复合陶瓷硬相 |
| 硬度指标 | 头部 HRA 88+ / 柄部高韧冲击吸收 |
| 连接/安装方式 | 锤轴直接安装,原位替换 |
| 最高耐温 | ≤ 280 ℃ |
| 基体材料 | 超高铬合金铸铁 + 核心打击面镶铸陶瓷相 |
| 预期服役寿命 | 较传统超高铬合金锤头提升 1 ~ 4 倍 |
| 适用介质与工况 | 石灰石、机制砂、熟料细碎 |
| 生产厂家 | 湖南融瓷新材料有限公司 (Roncer) |
在制砂及硬质石料破碎过程中,锤头长期承受物料的高速冲击、摩擦和强烈磨损,尤其是在处理河卵石、花岗岩等高硬度、高磨蚀性物料时,传统高铬合金锤头容易出现磨损速度快、使用周期短、更换频繁等问题。对于连续运行的生产线而言,频繁更换锤头不仅增加耐磨件采购成本,也会造成设备停机,影响生产效率。
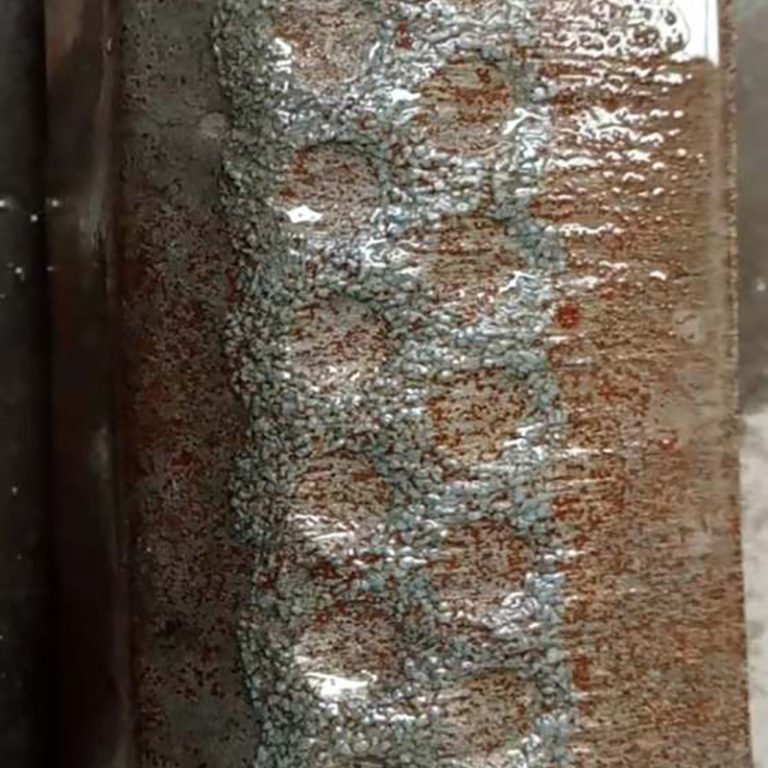
针对这一痛点,湖南融瓷新材料研发了超高铬镶陶瓷复合锤头。产品以超高铬合金为主体,在锤头核心打击部位镶铸陶瓷合金颗粒,通过熔融复合烧结工艺,将高硬度陶瓷耐磨材料与超高铬合金进行复合,使锤头同时具备较好的整体强度和更高的工作面耐磨性能。
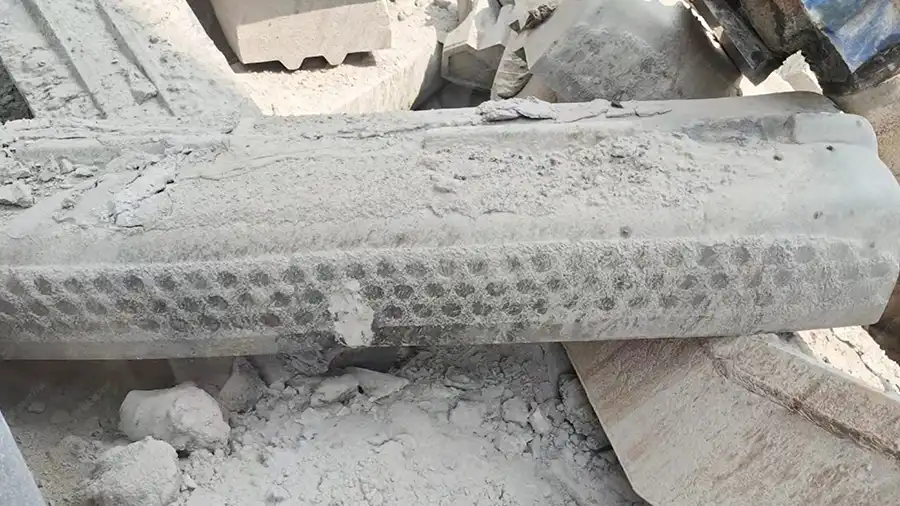
超高铬镶陶瓷复合锤头并非简单地在普通锤头表面增加一层陶瓷,而是针对锤头实际工作状态,对核心打击部位进行定向耐磨强化。
在设备运行过程中,锤头的主要磨损通常集中在与物料直接接触的工作区域。这些位置既承受物料高速冲击,又长期受到硬质颗粒的摩擦和冲刷,因此对材料的抗冲击性能和耐磨性能都有较高要求。
本产品以超高铬合金作为主体基体,并在核心打击区域镶铸陶瓷合金颗粒,使不同材料分别发挥优势:
通过这种复合设计,使锤头能够更加适应高速冲击与强磨损同时存在的工作环境。
超高铬镶陶瓷复合锤头基于湖南融瓷新材料核心技术,以自主研发的熔融复合烧结工艺为核心,针对陶瓷复合耐磨件在实际应用中容易出现的结合力不足、受冲击后开裂或剥落等问题进行技术优化。
传统陶瓷耐磨材料虽然具有较高硬度,但如果陶瓷与金属基体之间结合不牢固,在强冲击工况下可能出现局部开裂、脱落,从而影响产品的实际使用效果。
因此,陶瓷材料本身的硬度并不是唯一指标,陶瓷与金属基体之间的复合结合性能同样重要。
通过熔融复合烧结工艺,使陶瓷合金颗粒与超高铬合金形成稳定的复合结构,在提高工作面硬度的同时增强复合区域的结合能力,从而更好地适应制砂和硬质石料破碎过程中持续存在的冲击载荷。
锤头的核心打击部位直接参与物料破碎,是磨损非常严重的区域。
陶瓷合金颗粒具有较高硬度,将其复合于锤头主要工作区域,可以有效提高工作面的抗磨损能力。与传统高铬合金相比,复合强化后的工作面能够更有效地抵抗硬质颗粒产生的磨粒磨损,减少工作面快速减薄。
对于河卵石、花岗岩等高硬度物料,在长期连续破碎过程中,硬质颗粒会不断对锤头产生冲击和摩擦。通过对核心打击区域进行陶瓷复合强化,可以延缓关键区域的磨损速度。
陶瓷材料具有高硬度、高耐磨性的特点,但在强冲击破碎工况中,对陶瓷材料与金属基体之间的结合提出了更高要求。
如果复合结构设计不合理,或者结合强度不足,陶瓷耐磨层可能在受到较大冲击后出现裂纹甚至脱落。
针对这一问题,超高铬镶陶瓷复合锤头采用自主研发的熔融复合烧结技术,对陶瓷合金颗粒与超高铬合金之间的复合结构进行优化。
通过让陶瓷耐磨材料与金属基体形成更加稳定的复合结构,在发挥陶瓷高硬度优势的同时,提高产品对实际冲击工况的适应能力。
超高铬镶陶瓷复合锤头主要针对高磨损、高硬度物料破碎工况进行设计,可应用于多种工业破碎场景。
在机制砂生产过程中,设备需要长期处理硬度较高、磨蚀性较强的石料。锤头工作面持续受到物料冲击和摩擦,容易产生快速磨损。
采用陶瓷复合强化锤头,可以提高主要工作区域的耐磨能力,适合对锤头使用周期要求较高的机制砂生产线。
对于河卵石、花岗岩等高硬度石料,普通耐磨合金锤头在长时间运行后容易出现明显磨损。
超高铬镶陶瓷复合锤头通过对核心打击区域进行强化,可用于高硬度、强磨蚀性石料破碎工况。
在熟料细碎过程中,锤头需要长期承受物料冲击和磨损。通过陶瓷复合强化,可以提高锤头工作面的耐磨能力,减少快速磨损导致的频繁更换。
因此,无论是机制砂石生产线,还是熟料细碎工况,都可以根据实际设备和物料条件选择相应的复合锤头方案。
锤头属于破碎设备中的易损件,其使用周期直接关系到设备维护频率。
传统锤头如果磨损速度过快,就需要频繁停机检查、更换,不仅增加人工维护工作量,还会影响整条生产线的连续运行。
超高铬镶陶瓷复合锤头通过强化核心磨损区域,提高工作面的耐磨能力,有助于延长锤头使用周期。
在适合的工况下,产品可以减少因锤头快速磨损产生的更换次数,从而降低停机检修频率,提高设备连续运行能力。
以超高铬合金为基体,在核心打击部位镶铸陶瓷合金颗粒,对主要磨损区域进行定向强化。
陶瓷合金颗粒具有较高硬度,可以提高锤头核心工作区域的抗磨损能力。
采用自主研发的熔融复合烧结工艺,针对陶瓷结合力不足、受冲击易开裂剥落等问题进行技术优化。
超高铬合金基体提供整体结构支撑,陶瓷合金颗粒强化工作面,使产品兼顾耐磨性能和实际破碎工况下的冲击承受能力。
通过强化锤头核心磨损区域,降低工作面的磨损速度,有助于延长锤头使用周期。
减少锤头频繁更换和停机检修次数,从而降低耐磨件消耗及相关运维成本。
不同破碎设备使用的锤头结构、尺寸、重量和受力状态存在差异。同时,不同物料的硬度、粒径和磨蚀性也会影响锤头的实际磨损情况。
因此,在选择超高铬镶陶瓷复合锤头时,应结合具体设备和工况进行设计。
客户可以提供:
根据实际磨损位置和使用条件,对陶瓷复合区域以及产品结构进行针对性设计。
超高铬镶陶瓷复合锤头针对制砂及硬质石料破碎过程中锤头磨损快、更换频繁的问题,以超高铬合金为基体,在核心打击部位镶铸陶瓷合金颗粒,并采用自主研发的熔融复合烧结工艺进行复合强化。
通过超高铬合金基体+陶瓷合金颗粒+定向强化工作面的复合结构,在提高锤头工作面耐磨性能的同时,改善传统陶瓷复合材料在强冲击工况下容易出现结合力不足、开裂和剥落的问题。
产品可应用于机制砂、河卵石、花岗岩等硬质石料破碎以及熟料细碎等高磨损场景,通过延长锤头使用周期、减少更换及停机检修频次,帮助工业客户降低耐磨件消耗和综合运维成本。
A: 该产品以超高铬合金为基体,在核心打击部位镶铸陶瓷合金颗粒,并对主要磨损区域进行定向强化。陶瓷合金颗粒硬度高,可提升工作面抗磨粒磨损能力,延缓关键区域减薄,从而在适合工况下延长锤头使用周期、减少更换和停机检修频次。实际提升幅度取决于设备、物料硬度和磨蚀性等工况。
A: 传统陶瓷耐磨材料若与金属基体结合不牢,在强冲击下可能开裂或脱落。超高铬镶陶瓷复合锤头采用自主研发的熔融复合烧结工艺,使陶瓷合金颗粒与超高铬合金形成稳定复合结构,在发挥陶瓷高硬度优势的同时,提高复合区域结合能力和对冲击载荷的适应能力,针对开裂、剥落问题进行优化。
A: 主要适用于机制砂生产、河卵石、花岗岩等高硬度强磨蚀石料破碎,以及熟料细碎等高磨损工况。由于不同破碎机结构、锤头尺寸重量和物料条件不同,选型时应结合设备品牌型号、原锤头尺寸或图纸、现有材质、处理物料类型、粒径硬度、当前使用周期及磨损情况等进行针对性设计,定制陶瓷复合区域和产品结构。
以下为现场实际工业应用(立磨粉磨、水泥熟料、机制砂石破碎)中的真实对比技术指标:
| 对比维度 | 传统材质 (高铬铸铁 Cr26 / 明弧堆焊) | 湖南融瓷双金属复合陶瓷件 |
|---|---|---|
| 工作面硬度 | HV ≈ 650 / HRC 58~62,遇极硬物料磨损极快 | HV 2100 / 陶瓷相 HRA 88+,全面胜任高硅硬岩 |
| 抗冲击与抗裂性 | 堆焊应力大易起裂纹,遇金属铁件易发生崩裂 | 双金属冶金+机械双重复合,基体吸收冲击,杜绝开裂 |
| 耐磨服役寿命 | 周期较短,频繁停机补焊,耗费人工与辅材 | 传统材质的 2.0 ~ 3.5 倍,完美匹配长检修周期 |
| 陶瓷有效覆盖率 | 传统一次复合工艺仅 30% 左右,磨损后迅速失效 | 工作面覆盖率达 70% ~ 90%,耐磨工作面深度更充分 |
| 残值回收与经济性 | 磨损用完即废,无额外利用价值 | 高铬合金基体可回收再利用,降低约 15% 综合采购成本 |
没有一种单一材质能够胜任所有复杂工业场景。如果您需要评估当前运行工况是否适合采用复合陶瓷升级方案,请点击下方按钮直接提交工况参数,我们的资深材料工程师将在 1 小时内与您联系: