Heavy-Duty Wear-Resistant Composite Solution
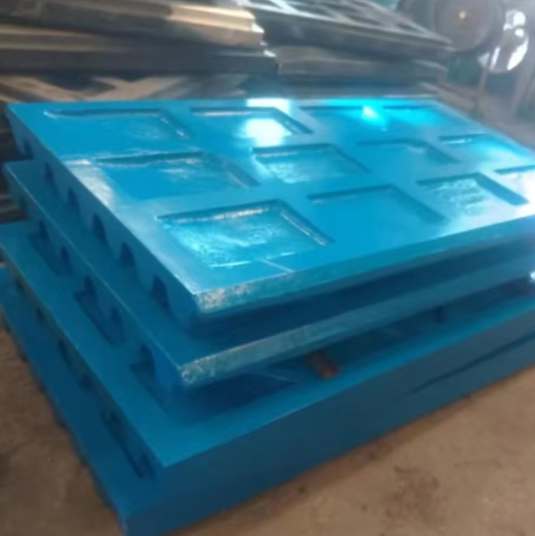
针对传统磨辊易开裂、耐磨性差、怕金属杂物、使用寿命短等行业通病,本产品采用双金属冶金复合整体结构与 SCC 二次熔铸工艺,辊体整体强度均匀、结构韧性极佳,彻底消除普通陶瓷磨辊长期重载运行出现的开裂、脱落问题。
| 氧化铝/陶瓷相含量 | 70% ~ 90% ZTA 陶瓷相体积占比 |
| 硬度指标 | HV 2100 / HRC ≥65 (陶瓷硬度 HRA 88+) |
| 连接/安装方式 | 双金属冶金+机械双重复合结合,直接替换原辊套 |
| 最高耐温 | ≤ 300 ℃ |
| 基体材料 | 超高铬多元微合金铸铁 (Cr28-35) + 氧化锆增韧陶瓷 |
| 预期服役寿命 | 传统高铬/堆焊辊套的 2.0 ~ 3.0 倍 |
| 适用介质与工况 | 水泥熟料、高炉矿渣、火电原煤、石灰石 |
| 生产厂家 | 湖南融瓷新材料有限公司 (Roncer) |
针对传统磨辊易开裂、耐磨性差、怕金属杂物、使用寿命短等行业通病,本产品采用双金属冶金复合整体结构与 SCC 二次熔铸工艺,辊体整体强度均匀、结构韧性极佳,彻底消除普通陶瓷磨辊长期重载运行出现的开裂、脱落问题。
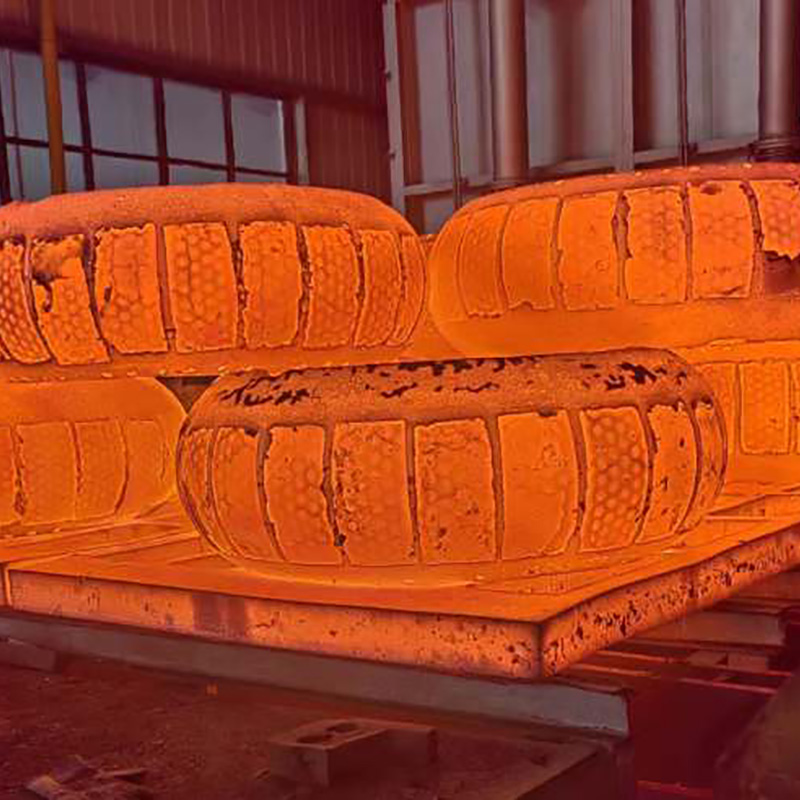
基于湖南融瓷新材料核心专利技术,以自主研发的熔融复合烧结为核心,彻底攻克陶瓷结合力弱、受冲击易开裂剥落的难题。工作面硬度远超传统高铬合金,大幅减少停机检修频次,助力工业客户降本增效。
以下为现场实际工业应用(立磨粉磨、水泥熟料、机制砂石破碎)中的真实对比技术指标:
| 对比维度 | 传统材质 (高铬铸铁 Cr26 / 明弧堆焊) | 湖南融瓷双金属复合陶瓷件 |
|---|---|---|
| 工作面硬度 | HV ≈ 650 / HRC 58~62,遇极硬物料磨损极快 | HV 2100 / 陶瓷相 HRA 88+,全面胜任高硅硬岩 |
| 抗冲击与抗裂性 | 堆焊应力大易起裂纹,遇金属铁件易发生崩裂 | 双金属冶金+机械双重复合,基体吸收冲击,杜绝开裂 |
| 耐磨服役寿命 | 周期较短,频繁停机补焊,耗费人工与辅材 | 传统材质的 2.0 ~ 3.5 倍,完美匹配长检修周期 |
| 陶瓷有效覆盖率 | 传统一次复合工艺仅 30% 左右,磨损后迅速失效 | 工作面覆盖率达 70% ~ 90%,耐磨工作面深度更充分 |
| 残值回收与经济性 | 磨损用完即废,无额外利用价值 | 高铬合金基体可回收再利用,降低约 15% 综合采购成本 |
没有一种单一材质能够胜任所有复杂工业场景。如果您需要评估当前运行工况是否适合采用复合陶瓷升级方案,请点击下方按钮直接提交工况参数,我们的资深材料工程师将在 1 小时内与您联系: