在烧结矿输送、热风管道、热料溜槽这些设备上,耐磨衬板非常头疼的问题,其实不是磨得快,而是高温之后整片脱落的问题。设备温度一旦超过150℃,普通的胶粘陶瓷方案就已经不太稳了;等到温度升到几百摄氏度,单纯靠胶层去长期受力,风险会变得越来越大。CF熔覆成型工艺很大的优势,就是把陶瓷和金属的结合方式彻底改掉,从以前简单的“粘在一起”,变成真正的“熔在一起”,让衬板能够在800℃高温、持续冲刷、设备振动并存的恶劣工况下,稳稳地保持长期稳定运行。普通的有机陶瓷胶,一般只能用在150℃以内的环境,就算是市面上的高温胶,它的耐受上限也大多只在220℃至300℃之间,根本扛不住真正的高温工况。
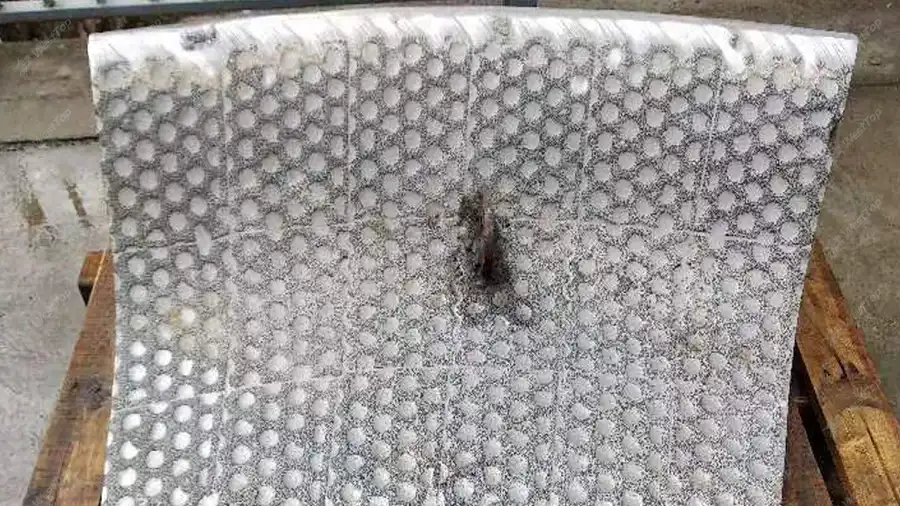
高温防磨难做,核心难在结合层
高温设备的磨损问题,从来都不是单一原因造成的。
冶金烧结矿输送线上,烧结矿颗粒硬、温度高、落差也大,物料砸到溜槽内壁之后,会不断地撞击、滑动、翻滚。而在热风管道里面,除了煤粉、灰粒不停地冲刷,还有持续的高温气流在烘烤管壁。矿山选矿溜槽有些位置温度虽然不算很高,但冲击力度特别大、设备振动也很频繁,所以衬板同样很容易松动、掉块。
传统的陶瓷衬板,本身的耐磨能力其实并不差。氧化铝陶瓷的硬度很高,面对石英、矿渣、烧结矿这些硬颗粒,表面很难被磨出深沟。绝大多数现场故障,问题都不出在陶瓷本体,而是出在陶瓷和钢板中间的结合层上。
普通胶粘方案完全依靠有机胶来固定,温度一升高,胶层就会慢慢地软化、老化,粘结强度也会跟着大幅下降。设备只要持续振动,或者物料刚好集中冲击到陶瓷边角,胶层位置就会产生细微裂纹。之后细小的粉料和高温热气会不断钻进缝隙里,让问题变得越来越严重。先是边角微微翘起,接着是局部松动,直至整块衬板直接脱落。
也有一部分高温衬板会用螺柱焊加陶瓷盖的机械固定方式,耐温能够达到500℃。这种方案确实比纯胶粘要靠谱得多,但是在更高温度、强冲击以及频繁热循环的工况下,陶瓷和基体的结合可靠性,还是会存在明显不足。
所以说到底,800℃工况下做高温防磨,关键并不是去找更硬的陶瓷材料,而是要找到一种能够长期扛住高温、冲击和热胀冷缩的靠谱结合方式。
CF熔覆成型工艺的实际逻辑
CF熔覆成型工艺,大家可以简单理解成:陶瓷先做表面处理,金属再整体包覆,界面形成真正的冶金级结合。
它不是把现成的烧结陶瓷片,简单地用胶水粘在钢板上。整套工艺非常核心的地方,是对陶瓷做表面金属化预处理。陶瓷和金属的物理性质差别很大,尤其是润湿性特别差,如果让熔融金属直接接触普通陶瓷表面,根本没法充分润湿,界面位置很容易留下孔隙,结合力自然也就不稳定。
所以陶瓷在进入熔覆工序之前,必须先做好表面金属化处理。这一层金属化层,相当于在陶瓷表面搭了一座过渡桥梁,能够很好地改善熔融合金对陶瓷表面的润湿效果,让金属液更顺畅地包覆陶瓷,在界面位置形成更加牢固、可靠的连接。现有的研究和专利资料也都能证明,对氧化铝陶瓷做表面金属化,是提升金属陶瓷润湿性、强化界面结合非常成熟的路径。
在这个基础上,CF工艺会通过1350℃左右的高温熔融浇铸,让合金液有足够好的流动性,充分地流动、填充、包覆已经处理好的陶瓷相。等冷却成型之后,陶瓷相会被致密的金属基体完整包裹住。这种结构完全不依赖胶层,所以根本不会出现胶老化、脱胶、掉板的问题。
1350℃工艺温度的实际意义
这里要区分清楚,1350℃不是设备的使用温度,而是生产过程中的熔融成型温度。这个温度数值非常关键,它直接决定了金属液的流动性好不好,也决定了金属能不能充分渗入陶瓷之间的微小缝隙,形成完整的包覆结构。
如果温度不够,金属液的流动性就会变差,成型后很容易出现冷隔、缩孔、填充不密实的情况。界面一旦留有空洞,后续只要受到冲击,裂纹就会从这些薄弱位置慢慢扩散开来。
但是温度也不是越高越好。如果温度过高,不仅会对陶瓷造成热损伤,还会让合金组织变粗,同时会加大冷却后的残余应力,反而影响衬板整体强度。所以1350℃不是盲目烧高温度,而是在材料熔点、流动性、界面反应、组织结构之间,找到的一个非常合适的工艺窗口。
市面上类似的复合耐磨件工艺,基本都是先放好陶瓷增强体,再浇铸金属基体,让金属牢牢包住陶瓷颗粒,形成高耐磨的复合结构。金属陶瓷的浇注工艺,也特别讲究预热、浸渗、保温、缓冷这些步骤,为的就是减少气孔、提升浸润效果、降低冷却应力。CF熔覆的优势,不只是单纯靠1350℃的高温,而是靠“金属化预处理、熔融浇铸、致密包覆、可控冷却”这一整套成熟的工艺链来保障品质。
无胶结合,为什么能稳稳扛住800℃高温
很多高温衬板失效,其实并不是被磨穿的,而是界面先坏掉导致脱落的。
胶粘结构里,胶层是唯一的受力传递层。陶瓷受到物料冲击的时候,所有的冲击力都要通过胶层传递给钢板。到了高温环境下,胶层的性能会明显下降,弹性、剪切强度、耐疲劳能力都会变差。而且陶瓷和钢板的热膨胀速度不一样,升温时一个胀得快、一个胀得慢,界面会被反复拉扯,时间久了自然就脱开了。
CF熔覆结构直接取消了有机胶层,陶瓷外部是由合金基体直接约束包裹的。冲击载荷传到金属骨架之后,会被基体均匀分散掉。热循环产生的应力,也不会集中在薄薄的一层胶上,而是通过复合界面和连续的金属结构平稳传递。
简单对比一下:胶粘结构,是把陶瓷“贴”在钢板上;CF熔覆结构,是把陶瓷“锁”在金属里面。
这两种结构的抗剥落能力,差距非常明显。高温环境下,熔覆结构不会出现胶层碳化、软化、粉化这些问题。陶瓷经过金属化处理之后,金属基体包覆得更完整、界面孔隙更少,物料和热气根本没法钻进缝隙里撬动衬板。
所以在设计合理、材料匹配到位、热循环工况可控的前提下,CF熔覆衬板可以稳定适配高达800℃的高温耐磨场景,完全能够覆盖烧结矿输送、热风管道局部防磨、高温溜槽这些常见设备的使用需求。
陶瓷负责耐磨,合金负责抗冲击
CF熔覆衬板并不是陶瓷含量越多越好。在高温加冲击的复杂工况里,两种材料必须分工配合。
陶瓷相主要负责抗磨。烧结矿、矿石、煤粉、灰渣里面,含有大量高硬度颗粒,这些颗粒在衬板表面滑动、冲刷的时候,硬度非常高的陶瓷可以很好地抵抗犁削和切削磨损,让工作面磨耗变得很慢,使用寿命自然就更长。
合金基体主要负责承载和抗冲击。大块物料坠落产生的冲击力,不能全部让陶瓷来承受。高韧性的合金基体,可以有效吸收冲击能量,降低局部的应力峰值,同时还能承担设备安装、长期振动带来的各类载荷。
大家可以这样理解:硬质陶瓷专门用来抗磨,金属骨架专门用来扛力。陶瓷不容易被磨穿,金属不容易被打裂,两者相互配合,才能真正适应高温、高冲击、高磨蚀叠加的恶劣环境。
金属和陶瓷做复合,本来就是为了取长补短。陶瓷够硬、耐磨,但是韧性差;金属韧性好、抗冲击,但是耐磨能力有限。通过可靠的熔覆工艺把两者结合起来,就能让两种材料在同一个部件上各司其职、发挥很大作用。
哪些设备比较适合做改造
CF熔覆衬板,特别适合三类工况:温度高、磨损重、普通胶粘衬板频繁失效的设备。
1. 烧结矿转运溜槽
烧结矿在筛分、冷却、转运、落料的过程中,会经过很多落差较大的点位。物料温度高、颗粒带棱角、冲击力度大,普通钢板很容易被快速磨穿,而胶粘陶瓷又很容易因为高温和振动出现脱落。
这类设备不用整体全换,只需要在主冲击区用上CF熔覆衬板,过渡滑动区域搭配常规高温耐磨材料就可以。把比较难磨损的位置重点加强,既实用又省钱。
2. 火电热风管道及弯头
热风管道内部的温度很高,而且常年带着煤粉、飞灰等颗粒。直管段主要是均匀冲刷,但是弯头、三通、变径这些位置风险非常高。颗粒转向的时候会受惯性影响,集中击打在弯头外侧,再加上持续高温烘烤,普通衬板很容易局部剥落、失效。
在高温弯头、三通位置使用无胶熔覆衬板,能很好地解决高温冲刷带来的掉板问题。但是大家要注意,不能只换衬板不查设备,管道的热膨胀补偿、支架状态、焊口质量都得同步检查,不然管道应力变形依旧会影响衬板寿命。
3. 高温矿山冶金溜槽
部分选矿和冶金原料会自带余热,或者设备紧邻高温区域,导致溜槽长期处在高温环境中,同时还要承受大颗粒的冲击和摩擦。
这类溜槽可以分区改造:首次落料的强冲击点位,用CF熔覆衬板;后续平缓导料、滑动的区域,用耐磨合金板或者机械固定陶瓷板就行。昂贵的高性能材料,只用在非常容易坏的位置,性价比会更高。
设计和安装,这些细节不能忽略
CF熔覆衬板虽然不用胶水,但安装施工不能随便应付。想要用得稳、用得久,结构细节一定要做好。
衬板的单块尺寸不能做得太大,模块越大,设备热胀冷缩时承受的变形应力就越大。高温区域可以采用小模块拼装的方式,并且预留好合理的膨胀间隙,适配设备的热变形。
固定位置一定要避开主冲刷面。外露的螺栓头、直面料流的焊缝,都会变成新的磨损点,很快就会被磨坏。施工时尽量采用沉孔固定、背面连接或者边缘压紧的方式,让固定结构不直接受冲刷。
衬板交接的位置,要顺着料流方向布置。如果接缝台阶正对物料,颗粒会不停地撞击缝隙;接缝做得平顺,物料可以直接滑过去,局部冲击就会小很多。
改造前还要认真检查设备本体。如果溜槽钢板已经变薄变形,或者热风管道振动异常,就算装再好的衬板,也很容易跟着变形损坏。先做好测厚、测振、热变形检查,后续才能避免返工。
改造成本,要按完整周期来算
从单价来看,高温无胶熔覆衬板,确实会比普通钢板和胶粘陶瓷衬板贵一些,这是因为它包含了陶瓷金属化、熔融复合、精密工艺控制和定制加工这些高成本工序。
但是现场算账,不能只看采购单价,要看完整检修周期的综合成本。
普通胶粘衬板,高温环境下可能半年就开始脱胶、掉块,需要临时停机抢修。而CF熔覆衬板,可以稳稳撑完一整年的常规检修窗口。少一次非计划停机、少一次高温抢修、少一次清料吊装,省下的成本,远远超过材料的差价。
真正有效的降本,不是一味压低单平米材料的价格,而是让设备少停机、让检修计划不乱、让主线产能不会被耐磨件故障拖后腿。
给现场运维的实用建议
如果你们现场的衬板,长期处在300℃以上的环境,已经反复出现脱胶、翘边、掉块的问题,怎么换高温胶都用不久,那就不要再单纯靠换胶来凑合用了,要从结合方式上彻底解决问题。
建议大家先重点核实四项数据:设备实际壁温、物料温度、大颗粒尺寸、主冲击磨损区的位置。如果壁温已经接近或者超过胶粘体系的耐受温度,就尽量改用无胶冶金复合或者机械锁固方案;如果温度接近800℃,而且同时有冲击和冲刷,就非常适合专项评估CF熔覆衬板的改造方案。
让陶瓷稳稳地扛住工作面的磨损,让合金扎实地承担整体冲击载荷,再用无胶熔融工艺把两者真正结合成一体。高温防磨才能摆脱频繁返修的困境,真正稳定地跑满每一个检修周期。
FAQ:
Q1: CF熔覆衬板为什么能在800℃高温下不脱胶、不掉板?
A: 因为它取消了有机胶粘层。陶瓷先做表面金属化预处理,再经约1350℃熔融浇铸,由合金液充分包覆陶瓷并形成冶金级结合。冲击载荷和热循环应力通过金属基体与复合界面传递,不依赖胶层,因此可避免高温下胶层软化、老化、碳化和脱胶,适合800℃高温、持续冲刷和设备振动并存的工况。
Q2: 1350℃是衬板的使用温度吗?它实际能耐多高温度?
A: 不是。1350℃是生产过程中的熔融成型温度,用于保证金属液流动性和对陶瓷的充分包覆。衬板实际使用温度取决于材料匹配、结构设计和工况条件。文章指出,在设计合理、材料匹配到位、热循环可控的前提下,CF熔覆衬板可稳定适配高达800℃的高温耐磨场景。
Q3: 哪些设备或工况最适合改造为CF熔覆衬板?成本是否划算?
A: 适合温度高、磨损重、普通胶粘衬板频繁失效的设备,如烧结矿转运溜槽、火电热风管道及弯头、三通、变径、高温矿山冶金溜槽等;尤其壁温长期在300℃以上并反复脱胶、翘边、掉块,或接近800℃且伴随冲击冲刷的工况。其单价较高,但应按完整检修周期核算综合成本,可减少非计划停机和高温抢修,通常比频繁更换胶粘衬板更划算。