做花岗岩、河卵石机制砂生产,难处理的往往不是生产线的产量,而是破碎机配件的使用寿命。板锤磨损得快,牙板频繁掉齿、裂边,设备停机换件的频次变高,整条生产线就很难保持稳定运行。对于这类高硬度、强磨蚀性的原料来说,单纯依靠传统的高锰钢或者普通高铬铸铁,已经完全适配不了现场的严苛工况,而超高铬合金与陶瓷复合的技术思路,才更贴合硬岩破碎的实际生产需求。由陶瓷材质负责抵御磨损,合金基体负责承接冲击载荷,二者相互协同、互补优势,才能有效解决硬岩破碎过程中配件磨损、断裂的双重难题。
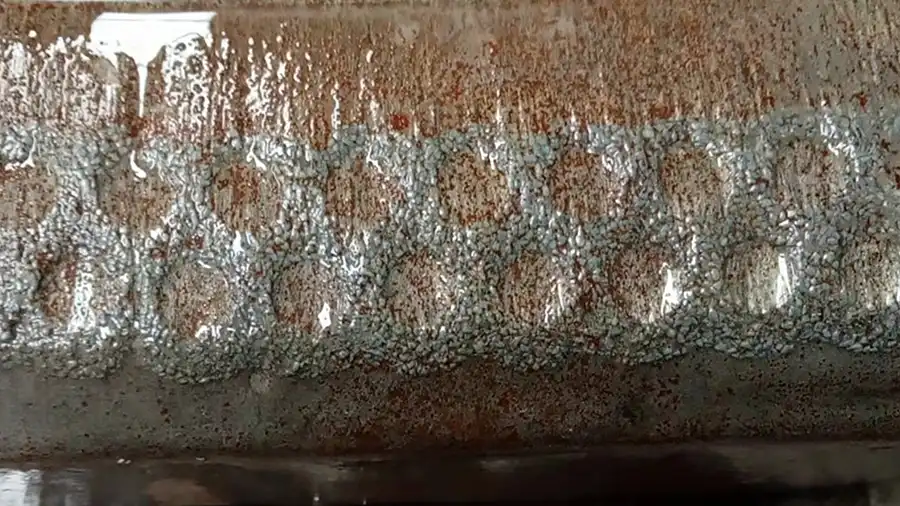
硬岩之所以非常容易磨损破碎机配件的核心原因
机制砂的生产原料性能并不统一。石灰石质地松软、易破碎,加工难度较低,而花岗岩、玄武岩、河卵石这类物料的破碎难度则非常大。其中,河卵石表面虽然圆滑,但整体结构致密、强度非常高、硬度突出;花岗岩内部含有石英、长石、云母等多种矿物,其中石英的莫氏硬度更是能够达到7级。物料进入破碎腔后,并不是简单地被外力打碎,而是在持续的高速撞击、挤压、剪切以及反复摩擦作用下,被逐步粉碎细化。
机制砂的成品粒径通常要求小于4.75mm。想要将几十毫米甚至上百毫米的大块硬岩加工至该粒级,物料必须依次经过粗碎、中碎、整形制砂等多个破碎环节。破碎的次数越多,板锤、锤头、牙板等耐磨配件与物料的接触频次就越高,磨损损耗自然也就更大。
反击破的板锤在工作时会高速旋转,物料进入破碎腔后,先会被高速运转的板锤击打,随后飞向反击板,再在破碎腔内反复反弹、多次撞击。这也就意味着,板锤始终承受着冲击载荷与摩擦磨损的双重作用。而颚式破碎机的牙板工况则完全不同,动牙板与定牙板通过挤压、劈裂的方式破碎物料,牙峰不仅要承受非常高的接触压力,还要抵御物料沿齿面滑动产生的切削磨损。
客观来说,硬岩破碎工况下配件损耗过快,从来都不是单一因素造成的。高强度的冲击载荷,会让配件表面产生细微裂纹、出现崩边掉块的问题;石英等硬质矿物颗粒的反复划擦,会在配件表面犁出深浅不一的沟槽;物料粉碎后产生的细粉,会进入配件与物料的接触缝隙中,形成三体磨粒磨损,进一步加速配件的损耗。这三种损耗因素相互叠加,是普通耐磨材料根本无法长期承受的。
传统单一耐磨材料的固有短板
市面上传统的板锤、牙板,主要采用高锰钢、马氏体钢、普通高铬铸铁这几类材质,它们各自具备一定优势,但都存在明显的适用边界,无法适配高强度硬岩破碎工况。
高锰钢的核心优势是韧性优异,当受到足够大的冲击载荷时,材料表面会发生加工硬化现象。高锰钢锤头经过强力冲击后,表层硬度能够达到HB500以上。这类材料不易发生突发性断裂,比较适合来料中偶尔混有铁块、钢筋等不可破碎杂物的复杂工况。
但它的缺陷也十分明显:高锰钢必须依靠充足的冲击力度才能实现表层硬化。如果现场的进料粒径偏小、冲击强度不足,材料的表层硬化效果就无法充分发挥,整体耐磨性会大幅受限。在用它处理河卵石、花岗岩这类高磨蚀性原料时,经常会出现材料表层还没完成硬化,就已经被快速磨损殆尽的情况。
高铬铸铁的优势则是硬度高,其工作面的常规硬度能够达到HRC60以上,对磨粒切削的抵抗能力非常强,在高磨蚀性物料的加工场景中,耐用性通常要远优于高锰钢。
可高铬材质的致命短板是韧性不足。当生产线进料中出现大块硬岩,或是设备运行出现振动、偏料、空腔冲击等异常情况时,板锤边缘、牙板齿根等应力集中位置,非常容易产生疲劳裂纹。简单来说,材料的硬度越高,脆性断裂的风险就越大,硬度与韧性的矛盾,始终是传统高铬铸铁无法突破的瓶颈。
由此可见,硬岩破碎配件的选材,绝对不能只看硬度指标。硬度决定了配件的抗磨能力,而韧性决定了配件的抗冲击、抗开裂能力。任意一项性能过于薄弱,都会导致配件使用寿命非常不稳定,无法满足连续化生产需求。
超高铬合金陶瓷复合结构:耐磨牙齿与承载牙床的协同机制
超高铬合金陶瓷板锤与牙板的核心价值,就是将陶瓷的高耐磨性与合金的高韧性融合为一体,形成一套优势互补的协同承载体系,我们可以通俗地将其理解为“耐磨牙齿”与“承载牙床”的组合结构。
配件工作面的陶瓷相,就相当于一排排超高硬度的耐磨牙齿,直接直面花岗岩、河卵石以及石英硬质颗粒的切削、冲刷与凿削作用。陶瓷的硬度远高于普通金属基体,能够有效避免硬质颗粒在配件表面犁出深沟,从根源上减缓配件的快速磨耗。
而底层的超高铬合金钢基体,就是稳固的承载牙床。它需要持续承受板锤转子高速运转产生的离心力,以及物料破碎过程中的瞬时冲击载荷。合金基体具备充足的强度与韧性,能够将局部集中的冲击力快速分散、传导,避免硬质陶瓷相因单点受力过大,出现崩裂、剥落的问题。
NCA融瓷技术的核心关键,在于陶瓷相与合金基体之间并非简单的贴合拼接,而是通过高温熔融工艺形成一体化的可靠冶金结合。该工艺能够将陶瓷相的体积占比提升至70%以上,让配件真正参与抗磨的硬质相占比大幅提高;同时还能保证合金基体保持完整的连续支撑结构,避免整体材料变成脆硬、易崩裂的纯陶瓷块。这一结构设计,精准解决了传统耐磨材料硬度与韧性无法兼顾的行业痛点。
如果单纯将陶瓷相做成整块连续结构,虽然耐磨性会有所提升,但一旦遭遇强冲击,就会出现整体崩裂报废的情况;如果陶瓷相的占比过低,合金基体暴露的面积过大,配件的耐磨性能又无法得到有效提升。而70%以上高占比陶瓷相搭配连续金属骨架的结构,是经过大量现场验证的平衡方案,并非单纯追求某一项性能的更高数值。
板锤适配复合结构的核心逻辑与使用要点
板锤是反击破、制砂机中损耗量非常大的核心配件,它的工况特点差异化比较大:迎料工作面需要更加耐磨,而尾部装配端、连接受力部位则需要优异的韧性。如果整块板锤都采用高铬铸铁制作,虽然抗磨效果出色,但装配部位受力复杂,运行过程中的断裂风险会显著提升;如果整块采用高锰钢制作,抗冲击性能达标,但应对硬岩物料的磨耗速度过快,更换频次非常高。
陶瓷金属复合板锤,完美契合了这种差异化的工况需求,可根据板锤不同区域的受力、磨损特点,精准分配材料结构。
板锤的迎料面、主打击面是物料先接触、磨损非常剧烈的区域,也是划伤、凿削、冲刷损耗非常集中的位置,这部分区域会布置高占比陶瓷耐磨层,能够大幅降低工作面的磨损速率,延长配件使用寿命。
而板锤的根部、安装槽以及连接受力区,全部以高韧性合金基体为主。这些区域不需要非常高的硬度,更需要的是抗疲劳、抗冲击、抗断裂的性能,如果硬度过高,反而会在设备紧固、转子振动的过程中产生裂纹、发生断裂。
目前市场上的破碎机板锤,已经形成了锰钢、马氏体钢、普通铬钢、钢-陶瓷金属基复合材料等多种技术路线。其中陶瓷夹芯铬钢板锤,依托高硬度铬钢基体搭配专属陶瓷耐磨区,能够长期保持稳定的磨损轮廓,尤其适配采石场硬岩破碎、砾石制砂等高磨蚀、高强度的生产场景。
同时板锤的现场使用细节也直接影响生产线稳定性。市面上多数板锤都采用对称结构设计,磨损至限定厚度后可翻面二次使用。现场运维切忌等到板锤磨损至根部再更换,只要任意位置磨损低于低允许尺寸,就需要及时安排翻面或更换。否则会破坏转子的动平衡,引发设备振动、负荷升高的问题,造成整套设备配件连锁损坏。
牙板复杂磨损机理与针对性优化设计
相较于板锤直观的冲击磨损,颚破牙板的磨损机理要复杂得多,工况损耗也更隐蔽、更持久。动牙板与定牙板咬合形成破碎腔,大块硬岩进入腔体后,首先会在齿峰位置承受高压挤压,随后沿齿面缓慢下滑,整个过程中,牙板会持续遭受挤压磨损、凿削磨损与疲劳磨损的多重作用。齿峰长期承受点接触高压,非常容易被快速压钝;齿谷区域容易堆积物料细粉,形成持续性的磨粒研磨损耗;齿根位置则反复承受弯曲载荷,是裂纹萌生、扩展的高发区域。
因此,超高铬合金陶瓷牙板的设计,绝不能简单地在齿面表层铺设硬质耐磨材料。科学的设计方式是将陶瓷耐磨相精准布置在齿峰、进料端、中下部主磨损带等核心损耗区域,而在齿根、安装孔等关键受力位置,保留连续性更好、韧性更强的金属基体区域。
核心原理十分清晰:齿峰是主要的破碎工作面,更需要耐磨性能;齿根是核心受力结构,更需要抗裂、抗疲劳性能。如果盲目将陶瓷相布置在受力关键位置,不仅无法提升寿命,还会大幅增加陶瓷剥落、牙板断裂的风险。真正耐用的牙板,是让每一处结构都适配对应的工况需求、各司其职。
除此之外,牙板的齿形设计也会直接决定配件的使用寿命。齿距过密,会导致排料空间狭小,物料细粉容易压实堆积,进而加重研磨磨损;齿距过大,又会导致对小粒径物料的咬合不足,破碎效率大幅下降。针对不同的进料粒径、不同的岩石特性,需要匹配专属的牙板齿形,不能用同一套齿形参数适配所有石料。同时,对称齿板可翻面循环使用,非对称齿板可针对现场偏磨方向做定向强化,更大限度挖掘配件的使用价值。
复合工艺:决定配件使用寿命的核心上限
高铬合金搭配陶瓷的复合结构,并不是两种材料的简单拼接组合,配件的使用寿命上限,完全取决于材料的界面结合强度与内部组织结构。
如果陶瓷与金属之间仅依靠普通胶粘方式结合,在破碎机高频、高强度的持续冲击下,界面缝隙会率先松动开裂。一旦物料细粉进入缝隙,后续物料会持续楔入、撬动,结果造成陶瓷块脱落。只要出现一处陶瓷脱落,周边的金属基体就会失去耐磨保护,磨损速度会呈指数级加快,导致配件提前报废。
而冶金熔融复合工艺的核心价值,就是大幅提升材料结合层的可靠性。成熟的陶瓷金属复合耐磨材料生产工艺,会先预制陶瓷块骨架,再经过预热处理、金属熔炼、一体复合等多道工序,让熔融金属完全包覆、约束陶瓷结构,实现无缝隙的冶金结合。
优质的板锤、牙板复合结构,必须同时满足三大核心标准:一是陶瓷相分布均匀,不存在局部扎堆、大面积空白的情况,保证磨损均匀;二是材料界面无明显孔洞、无未结合盲区,避免冲击载荷集中引发局部开裂;三是金属基体保持完整连续,尤其是安装区、边缘区、齿根区,不会被硬质陶瓷相割裂,保障整体结构强度。
与此同时,热处理工艺也至关重要。高铬合金基体的金相组织状态,直接决定了配件的整体硬度与韧性。目前成熟的高铬铸铁基ZTA陶瓷复合板锤工艺,包含1050℃退火、淬火以及450℃回火等精准温控工序,通过科学的热处理调控,能够让复合配件在保有高硬度、高耐磨性的同时,有效消除内部残余应力,避免使用过程中自发开裂。
现场运维四大关键,决定耐磨件实际使用寿命
再优质的超高铬合金陶瓷配件,也经不起不规范的现场操作损耗。硬岩制砂生产线想要充分发挥耐磨配件的性能优势,稳定延长使用寿命,必须严格把控四项现场管理要点。
第一,严格管控进料尺寸。超出设备允许粒径的大块石料进入破碎腔,会引发设备瞬时超载,不仅会造成板锤崩边、牙板裂齿,还会冲击设备主轴、轴承等核心结构,是配件提前损坏的重要诱因。设备的进料上限不是参考数值,而是必须严格遵守的设备保护红线。
第二,保证全程均匀给料。物料偏料是配件单边局部过度磨损的主要原因。如果物料长期集中冲击板锤一端或牙板单侧,即便采用优质复合耐磨材料,也会出现局部提前磨耗、报废的问题。因此需要定期检查给料机、料仓、导料板的运行状态,保证布料均匀、进料稳定。
第三,做好金属异物拦截防护。钢筋、挖斗齿、螺栓等不可破碎的金属杂物进入破碎设备,会对陶瓷复合层造成剧烈冲击,非常容易引发陶瓷崩落、基体开裂。生产线配备的除铁器、金属探测器不能仅做摆设,需要定期校验灵敏度、清理吸附杂物,彻底杜绝金属异物入机。
第四,磨损到限及时运维更换。当板锤出现不均匀磨损、厚度达标磨损限值时,要及时翻面或更换;当牙板齿高磨损严重、破碎齿形失效后,需第一时间更换配件。如果强行带病运行,不仅会降低砂石成品质量、下降破碎产能,还会加大设备振动与轴承负荷,引发设备故障连锁反应。
行业实用建议:跳出单价误区,聚焦综合生产成本
在花岗岩、河卵石硬岩制砂的生产场景中,企业不要只盯着板锤、牙板的采购单价,更要关注耐磨配件的综合使用成本。真正影响生产线效益的,是每吨骨料对应的耐磨件耗材成本、设备停机换件的时间成本、生产线长期运行的稳定性。
如果生产线目前存在高铬板锤频繁崩裂、高锰牙板磨耗过快、配件单边偏磨严重等问题,完全可以重点评估超高铬合金陶瓷复合的适配方案。在板锤的主打击面、牙板的齿峰及主磨损带,采用高比例陶瓷耐磨相强化抗磨性能;在设备安装区、牙板齿根、配件边缘等受力关键区域,保留充足的合金基体承接冲击载荷。
把高耐磨的“陶瓷牙齿”布置在磨损非常严重的位置,把高韧性的“合金牙床”留在受力非常关键的区域,再配合规范的给料管控、金属除杂和定期检修运维,能够让河卵石、花岗岩硬岩制砂线的配件使用寿命提升至原有水平的3倍以上,让优质耐磨材料的性能优势真正落地到实际生产中,而非停留在产品宣传层面。
FAQ
Q1: 花岗岩、河卵石等硬岩机制砂生产中,板锤和牙板为什么磨损得特别快?
A: 这类原料硬度高、磨蚀性强,如石英莫氏硬度可达7级,且需经粗碎、中碎、制砂多次破碎。配件在高速冲击、挤压、剪切和反复摩擦下,同时承受冲击疲劳、硬质颗粒划擦和三体磨粒磨损,容易出现崩边、掉块、沟槽及齿根裂纹,因此普通单一耐磨材料很难长期承受。
Q2: 传统高锰钢、普通高铬铸铁板锤或牙板为什么不适合高强度硬岩破碎?
A: 高锰钢韧性好,但需要足够冲击才能发生加工硬化;进料偏小或冲击不足时硬化不充分,耐磨性会明显受限。普通高铬铸铁硬度高、抗磨粒磨损强,但韧性不足,遇到大块硬岩、振动、偏料或空腔冲击时,板锤边缘、牙板齿根易疲劳开裂。硬岩破碎选材不能只看硬度,必须兼顾抗磨与抗冲击韧性。
Q3: 超高铬合金陶瓷板锤与牙板如何兼顾耐磨和抗冲击?现场使用要注意什么?
A: 其核心是“陶瓷耐磨牙齿+超高铬合金承载牙床”的复合结构:陶瓷相布置在迎料面、齿峰和主磨损带负责抗磨,合金基体在安装区、齿根、边缘等受力区负责承载抗裂,并通过冶金熔融结合提升界面可靠性。现场应严控进料尺寸、保持均匀给料、拦截金属异物,磨损到限及时翻面或更换;选型应关注每吨骨料耗材、停机换件和时间成本,而非只看采购单价。