在水泥粉磨和燃煤发电制粉系统里,立式磨机是决定整条线能不能连续跑下来的关键设备。磨辊辊套和衬板直接参与研磨,长期承受高应力下的物料挤压、切削和冲击磨损,它的寿命和可靠性与全厂的运行效率和运维成本息息相关。
传统方案的性能瓶颈
水泥行业常用的高铬铸铁辊套,比如 Cr26,硬度和耐磨性都不低,但实际的硬度受化学成分、热处理和组织状态影响非常大。遇到石英含量高、磨蚀性强的物料,磨损速率还是偏快,辊套的寿命往往达不到预期。
现场更常见的做法是明弧堆焊修复。堆焊能恢复尺寸、补上磨损层,成本也可控。问题出在熔合区:堆焊热应力集中在这里,冷却后容易出微裂纹。这些微裂纹在反复碾压和冲击载荷下慢慢扩展,到一定程度就剥落脱层。更麻烦的是堆焊层和基体之间有冶金结合和热影响区,多次修复后基体会累积疲劳,结合强度和整体结构可靠性都会打折。
还有一种更危险的情况。物料里偶尔混入金属杂物时,传统高铬辊套韧性不够,可能严重开裂,甚至局部或整体碎裂。这种失效不是渐进式磨损,而是突发的。一旦发生,磨机必须紧急停机,拆辊、吊装、更换,整条线的损失远不止一只辊套的钱。
所以传统方案的瓶颈,是硬度和韧性在单一材料体系里很难同时兼顾。硬了就脆,韧了就不耐磨,靠调整成分和热处理,能挤的空间已经不多了。
双金属复合陶瓷磨辊:不同材料各干各的活
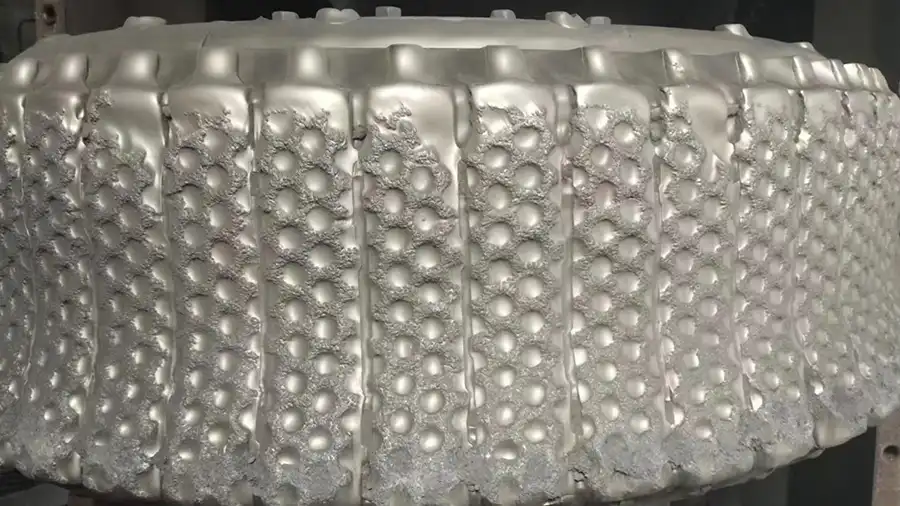
双金属复合陶瓷磨辊的思路,是放弃用一种材料解决所有问题。工作面用高硬度陶瓷相扛磨损,基体用高韧性金属扛冲击和结构载荷,两者通过复合铸造成一个整体。
SCC 二次复合熔铸工艺做出来的辊套,工作层陶瓷相显微硬度可以到 HV 2100 左右,比 Cr26 等高铬铸铁基体高出一大截。硬度上去以后,硬质磨料的犁削和切削去除速率明显下降,在合适工况和复合结构设计下,耐磨寿命可以做到传统材质的 2.0 到 3.0 倍。这个数字在部分现场已经跑出来了,但具体提多少,还是看物料特性、磨机型号、运行参数和复合结构设计。
真正关键的是双金属冶金结合这一层。它不是机械镶嵌或者胶粘,而是在复合熔铸过程中形成冶金结合界面。和胶粘或简单机械固定的耐磨层比,界面脱落风险低很多。基体本身韧性好,遇到金属异物冲击,能靠塑性变形吸收一部分能量,降低脆性材料整体崩裂的概率。长期重载运行下的整体崩裂和大面积掉块,风险也小了。
这一点在电厂制粉系统里尤其明显。电厂磨煤机检修窗口相对固定,要求磨辊能稳定跑长周期,尽量别非计划停机。复合陶瓷辊套寿命长、可靠性高,更容易匹配机组检修周期,少几次因为磨损超限或者开裂临时停机,停机和运维综合成本自然下来。少一次计划外停机、少一次吊装拆辊、少一次现场堆焊修复,工时和产能损失省下来,数字就很可观了。
工程落地的几个经验判断
双金属复合陶瓷磨辊是有效的方案,这点已经被验证过。但推广应用里,有几条经验值得单独说。
不是所有工况都要上更高等级的复合材料。煤粉制备里,不同煤种磨蚀性差很多,得根据煤质、灰分和矿物组成定复合层结构;矿渣、钢渣这类高磨蚀性物料,通常要提高工作区的陶瓷增强程度。选型不能一刀切。
改造前的失效分析不能省。不少现场拿到新辊套直接装,跑没多久又出问题。一查,要么除铁器早就失效了,金属异物反复进磨;要么研磨压力设太高、料层太薄,磨辊直接跟磨盘硬碰硬。材料升级了,运行参数和前置防护没跟上,寿命照样上不去。把原始失效原因摸清楚,比选什么材料更重要。
还有一个容易被忽略的点:复合区怎么布置。磨损更重的工作带用高比例陶瓷,边缘和过渡区保留更多金属韧性,这个分区思路已经成熟。但实际制造里,分区边界怎么划、过渡区多宽、陶瓷块排布方向怎么定,这些细节对寿命影响很大。接缝要尽量避开主要物料运动方向,不然颗粒不断冲缝口,容易局部剥落甚至掀板。一套辊套能用多久,往往就卡在这些地方。
成本要算全周期账
复合辊套单次采购成本确实比传统高铬辊套高,这个不用回避。采购部门一看单价犹豫,很正常。
但耐磨件不能只比单价。传统辊套跑 8 个月下线堆焊,中间还可能开裂出意外;复合辊套稳定跑 20 个月以上,少一次大修、少几次补焊,账就完全不一样。水泥线和电厂连续生产,停机一小时的损失可能就抵得上半只辊套。把停机损失、维修工时、吊装费、备件库存都算进去,复合辊套的经济性其实很清楚。
实际能到多少倍寿命,还是得看工况。物料硬度、磨机型号、运行参数、复合结构设计,每个因素都有影响。磨辊寿命也不是材料硬度单一决定的 —— 陶瓷增强相主要提高抗磨粒磨损能力,基体韧性、复合界面、结构设计和现场运行参数同样决定寿命。但大方向是明确的:在高应力、强冲击、长周期运行的立磨工况下,双金属复合陶瓷技术值得投入。对那些已经被磨辊反复开裂、剥落、频繁停机折腾的现场来说,与其继续靠堆焊硬撑,不如认真评估一下复合化改造的可行性。
FAQ:
Q1: 双金属复合陶瓷磨辊为什么能减少开裂和剥落?和传统高铬铸铁、明弧堆焊有什么不同?
A: 传统高铬铸铁硬度和韧性难以兼顾,明弧堆焊的熔合区易因热应力产生微裂纹,并在反复碾压和冲击下扩展为剥落脱层;遇到金属异物时,高铬辊套还可能严重开裂甚至碎裂。双金属复合陶瓷磨辊将高硬度陶瓷工作层与高韧性金属基体通过复合铸造形成冶金结合,而非机械镶嵌或胶粘。陶瓷相显微硬度可达 HV 2100 左右,提升抗磨粒磨损能力;金属基体可吸收冲击和结构载荷,从而降低界面脱落、整体崩裂和大面积掉块风险。
Q2: 复合陶瓷磨辊的耐磨寿命能提升多少?所有工况都适用吗?
A: 在合适工况和复合结构设计下,耐磨寿命可达到传统材质的 2.0 到 3.0 倍,部分现场已实现,但具体提升幅度取决于物料特性、磨机型号、运行参数和复合结构设计。该方案并非所有工况都一刀切适用:煤粉制备需根据煤质、灰分和矿物组成确定复合层结构;矿渣、钢渣等高磨蚀性物料通常需要提高工作区陶瓷增强程度。
Q3: 复合辊套单次采购成本更高,改造划算吗?工程落地要注意什么?
A: 不能只看单价,要算全周期账。传统辊套可能运行 8 个月就下线堆焊,还可能出现开裂等意外;复合辊套可稳定运行 20 个月以上,减少大修、补焊和非计划停机。连续生产中停机一小时损失可能抵得上半只辊套,加上维修工时、吊装费和备件库存,复合辊套经济性通常更清楚。落地时不能省失效分析,应排查除铁器失效、研磨压力过高、料层过薄等问题;复合区布置上,重磨损工作带用高比例陶瓷,边缘和过渡区保留更多金属韧性,接缝尽量避开主要物料运动方向。