在矿山破碎、水泥粉磨、机制砂生产还有电力燃料制备这类工业场景里面,磨辊、板锤、锤头和衬板既要扛住持续不断的磨损,又要承受不一样程度的冲击。只是单纯把材料的硬度拉高,并不一定就能解决现场遇到的实际问题。针对这样一组矛盾,利用自蔓延反应生成陶瓷增强相,再把它和金属基体复合在一起,是工业耐磨铸件做局部强化很重要的一个技术方向。相关的研究资料也表明,这类工艺可以把强化区域布置在关键磨损的部位,不用把整个铸件全部做成高硬度的材料。
自蔓延特种制备工艺能不能发挥工程价值,最终看的就是协同配合:陶瓷增强相负责承担耐磨的功能,金属基体提供支撑和承载能力,而两者中间的界面,决定了这一套配合能不能长时间稳定保持下来。所以我们在落地应用的时候,不能只盯着陶瓷含量和硬度这两个指标,还得把反应的稳定性、金属浸渗效果、界面质量,还有现场实际工况,一起放进同一套管控体系里面。
一、自蔓延工艺如何用于耐磨铸件强化
1. 依靠放热反应生成陶瓷增强相
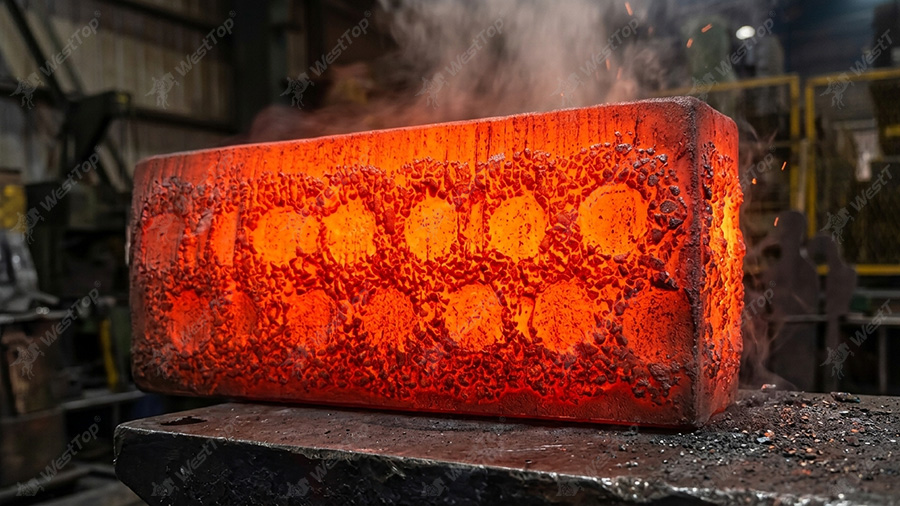
自蔓延高温合成一般简称为SHS,它基本的原理是:反应体系被成功引发之后,依靠自身释放出来的热量,推着反应继续向前传播,最后生成我们想要的目标材料。放到铁基耐磨铸件的研究里面,一种比较典型的做法,就是先把反应粉末做成预制体,放进铸型里面,之后再借助金属液自带的热量去触发反应,在指定的区域里面原位生成陶瓷增强相。
拿研究比较多的碳化钛增强体系来举例,反应原料可以选用不同搭配的含钛、含碳粉末组合。原料配比、粉末压实的状态,还有里面添加的辅助组分,都会影响整个反应的过程,进而改变增强区的组织形态、硬度水平和耐磨表现。所以自蔓延工艺,并不是简单往金属液里面丢硬质颗粒,它同时包含了反应合成,还有复合组织成型这一整套制备过程。
2. 分清原位合成和预制复合这两条不同路线
工业上的陶瓷金属复合件,有好几种不一样的制备路线:一种是先提前做好陶瓷颗粒,再把陶瓷颗粒和金属复合到一起;另一种是在铸件成型的过程当中,依靠化学反应直接原位生成增强相。这两种路线用到的原料状态、界面形成的机理,还有过程管控的重点,并不完全一样。
NCA纳米融瓷技术,就是采用自蔓延特种制备工艺来成型;而SCC二次复合熔铸技术,是先做好融瓷合金块,再把这块合金复合到大型耐磨件的核心工作面上面。
二、应用实践:从整体增硬转向关键区域强化
1. 磨辊与衬板:强化工作面,同时保留结构承载能力
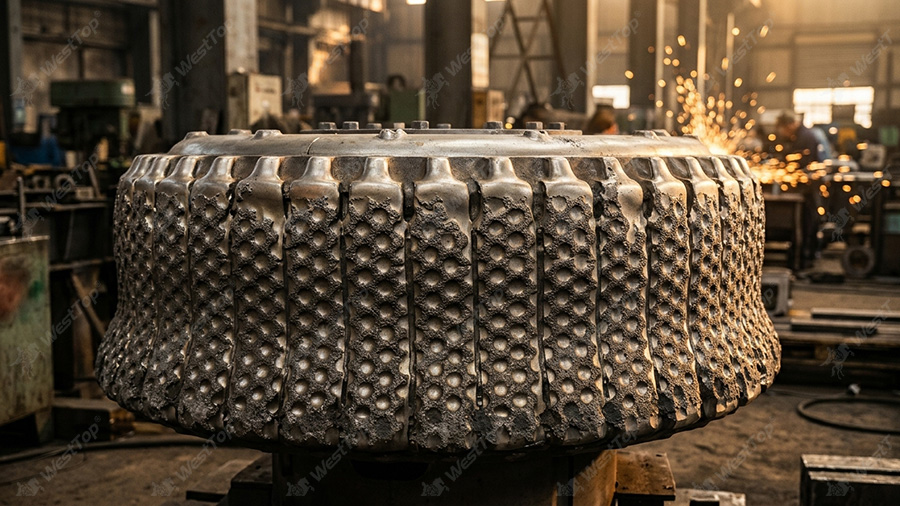
磨辊、衬板这类大件,很适合采用工作面局部复合的设计思路。融瓷资料里面介绍的SCC路线,就是先制备好融瓷合金块,再依靠二次熔铸,把它复合到核心工作面上面,主要用在大型磨辊、衬板这类重载耐磨件上面。它的技术重点,不只是往里面多加陶瓷材料,还包括保证预制复合体和铸件本体之间,能够形成可靠的连接。
针对这类产品,我们在做设计和验收的时候,主要围绕下面这三个问题来展开:
- 强化区域有没有覆盖到主要的磨损带,而不只是在图纸上面画出一个很高的覆盖率;
- 强化层的深度还有分布状态,能不能和预期的磨损形貌匹配上;
- 强化区和承载区之间,有没有形成连续、稳定的过渡层。
这几个管控重点,和局部增强铸件的基本思路是保持一致的:把耐磨功能集中布置在关键部位,同时避免不必要地改动铸件其他区域本身的性能。
2. 板锤与锤头:强化打击区,更要匹配冲击条件
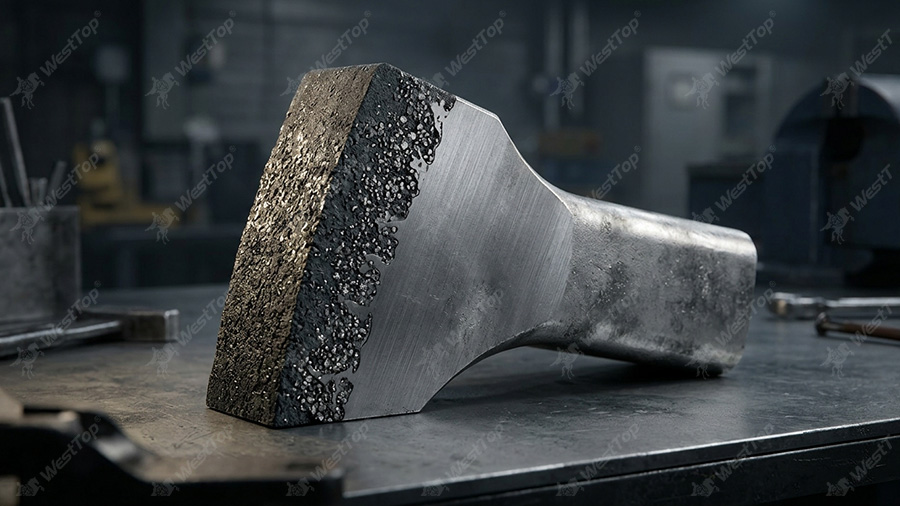
板锤和锤头在选用的时候,不能只看物料的磨蚀性怎么样,还要重点关注冲击载荷。融瓷资料里面提到,它的陶瓷复合板锤和锤头,是在核心打击部位复合陶瓷合金颗粒,主要面向河卵石、花岗岩这类强磨蚀性物料的破碎制砂场景;NCA产品的基体材质,还有陶瓷颗粒的韧性等级,也都可以跟着冲击条件去做匹配调整。
我们在实际选型的时候,要把进料粒度、落料方式、设备转速、异物混入的风险,还有旧件已经出现的失效形态,全部当成输入条件。如果原来的部件主要是均匀磨损,那就可以重点评估强化区带来的耐磨增益;要是失效形式以崩角、断裂、局部剥落为主,那就要先复核结构还有韧性匹配的情况,不能单纯靠提高陶瓷含量,来代替完整的失效分析。这也是把资料里面“按冲击强度匹配基体与增强体”这句话,落实到工程选型里面的办法。
3. 区分不同复合工艺的适用边界
陶瓷金属复合,并不是一种不受工况限制的通用方案。就拿融瓷资料里面提到的CF熔覆成型技术来说,它主要面向滑动磨损、微冲击还有磨损占主导的工况,它不适合强冲击场景。我们不能因为这些产品都属于陶瓷金属复合材料,就把某一种工艺的使用边界,直接套到全部耐磨铸件上面。
三、质量控制的核心:让反应、浸渗与凝固相互匹配
自蔓延工艺制备复合材料的时候,很容易出现孔隙、组织分布不均匀这类问题;反应本身的放热特征、预制体的状态,还有体系里面的组分,都会影响最终成品的质量。有一部分研究,会通过添加调节组分去控制反应进程,用来改善增强层组织的稳定性。这也说明,自蔓延反应并不是越剧烈越好,关键是让反应过程,和复合成形的条件互相匹配起来。
在这个基础之上,工业生产里面,可以按照下面这些环节搭建一套质量控制方案。表格里面写的内容,都属于工程层面的管控建议,具体的检验方法、合格限值,要通过工艺评定来确定,不能直接拿过来当成所有产品统一的标准。
| 控制环节 | 建议关注的内容 | 需要形成的质量记录 |
| 原料与配料 | 粉末成分、粒度分布、批次一致性及配料准确性 | 原料检验单、批次号、配料记录 |
| 混料与预制 | 混合均匀性、成形尺寸、压实状态和预制体完整性 | 混料记录、成形记录、外观及尺寸检查结果 |
| 预制体布置 | 强化区位置、固定可靠性及与铸型的相对关系 | 定位检查记录、合箱前确认记录 |
| 反应与浇注 | 金属液状态、浇注过程及反应引发的一致性 | 炉次信息、工艺参数和异常记录 |
| 凝固与后处理 | 冷却过程、热处理执行情况及裂纹风险 | 温度曲线、工艺执行记录、检查结果 |
| 成品验证 | 增强区组织、界面连续性、缺陷和尺寸 | 金相、检测及出厂检验报告 |
1. 原料与预制体:兼顾反应传播和金属进入
预制体并不是压得越密实就越好。压实的状态,既会影响反应物颗粒之间的接触效果,也会影响金属液渗进预制体里面的条件。相关的综述文献,已经把压制压力、粘结剂选用还有粉末配比,列为影响复合材料组织和性能很关键的工艺变量。
所以在过程管控的时候,最好把预制体的尺寸、重量、完整度,和成型工艺参数关联在一起,再通过试制剖切,去验证它内部的复合效果。只检查外形好不好看,很难充分判断反应有没有进行完全,内部有没有存在复合不到位的区域。
2. 反应与浇注:不能把升温当成单一解决办法
金属液可以提供反应启动需要的热量,但这不代表我们单纯提高浇注温度,就可以持续改善成品质量。自蔓延反应本身自带放热的特点,局部的热过程,还会受到体系配比、预制体结构的影响。研究里面出现的组织不均、孔隙多这类问题,也提醒我们,必须同时兼顾反应强度,还有复合成形的条件。
放到工程实操里面,我们最好通过多轮试制,确定适配这套材料、这个截面尺寸的工艺窗口,并且把浇注、反应,还有后续的组织检查结果一一对应起来。对于重量不一样、壁厚不一样、强化区布置方式不一样的铸件,没有经过验证的话,不能直接沿用同一组工艺参数。
3. 界面与组织:不仅要“有陶瓷”,还要“结合有效”
材料里面能找到陶瓷颗粒,只能说明里面含有增强相,不能单独证明强化效果是稳定可靠的。相关的研究也指出,陶瓷增强相和铁基体之间的界面结合状态,会对复合材料整体性能起到很关键的影响。
按照这个思路,质量验证最好分成两个层次来看:第一,观察增强相在金属基体里面的分布,还有它的结合状态;第二,检查局部强化区和铸件本体之间的过渡区域。前者关系到陶瓷颗粒能不能正常参与耐磨防护,后者关系到强化区域能不能稳定承载。对于采用预制块二次熔铸的产品,后面这一层验证,就尤其需要放进验证方案里面。
四、成品验收:硬度不能替代综合质量评价
1. 分清硬度测试对象与指标口径
陶瓷相本身的硬度、金属基体的硬度,还有复合工作面测出来的硬度结果,并不是同一个概念。HRA和HV属于不一样的硬度标尺,不可以混写,也不能直接互相换算。所以检验报告里面,一定要写清楚测试的区域、测试方法,还有这个结果对应的是哪一部分材料。
同样的,我们也要把陶瓷相体积占比和工作面覆盖率分开来看。NCA技术标注的陶瓷相体积占比最高可以到70%,而SCC技术标注的陶瓷有效覆盖率是70%—90%。前者是按体积统计的口径,后者是工作面覆盖的口径,不能拿这两个数字互相推算。
2. 用组织和缺陷检查解释性能差异
想要把控批次之间的稳定性,建议把硬度检测,和代表性位置的金相观察、界面检查,还有合适的无损检测手段结合在一起。原因也很简单,自蔓延复合材料里面的孔隙、组织不均匀这类问题,不一定能靠单点硬度检测完整反映出来;就算测出来硬度很高,也不能排除局部复合不良的情况。
至于缺陷允许尺寸、孔隙水平、强化区有效深度这些项目,要在试制评定还有产品技术协议里面写清楚,不能在缺少验证依据的时候,直接给出一套统一的数值。
五、现场验证:用可比工况评价实际价值
实验室里面做的耐磨试验结果,和设备上跑出来的实际使用寿命,要分开来评价。
Frequently Asked Questions (FAQ)
Q: 自蔓延特种制备工艺适合把整个耐磨铸件都做成高硬度材料吗?
不适合。该工艺更适合在磨辊、衬板、板锤、锤头等关键磨损或打击部位进行局部强化:陶瓷增强相承担耐磨功能,金属基体提供支撑和承载能力,界面质量决定强化效果能否长期稳定。应用时应重点关注强化区是否覆盖主要磨损带、强化层深度与分布是否匹配磨损形貌,以及强化区与承载区之间是否形成连续稳定的过渡层。
Q: 板锤、锤头等耐磨件选型时,除了硬度还应关注哪些因素?
应同时关注冲击载荷和实际工况,而不能只看物料磨蚀性或陶瓷含量。选型输入宜包括进料粒度、落料方式、设备转速、异物混入风险及旧件失效形态。若以均匀磨损为主,可重点评估强化区带来的耐磨增益;若以崩角、断裂、局部剥落为主,应先复核结构和韧性匹配,不能单纯提高陶瓷含量代替失效分析。同时要区分不同复合工艺的适用边界,例如CF熔覆成型技术主要面向滑动磨损、微冲击及磨损占主导的工况,不适合强冲击场景。
Q: 自蔓延耐磨铸件生产质量控制应重点管住哪些环节?
质量控制不能只盯陶瓷含量和硬度,而应让反应、金属浸渗与凝固相互匹配。重点包括:原料成分、粒度、批次一致性和配料准确性;混料均匀性、预制体成形尺寸、压实状态和完整性;预制体在铸型中的位置与固定可靠性;金属液状态、浇注过程及反应引发一致性;冷却、热处理及裂纹风险;成品增强区组织、界面连续性、缺陷和尺寸验证。具体检验方法和合格限值应通过工艺评定确定,不能未经验证直接套用统一参数或标准。
Q: 成品验收时,硬度指标能否代表耐磨铸件的综合质量?
不能。硬度不能替代综合质量评价,且要分清测试对象和指标口径:陶瓷相硬度、金属基体硬度、复合工作面硬度不是同一概念,HRA与HV不能混写或直接换算;陶瓷相体积占比与工作面覆盖率也是不同口径,不能互相推算。验收时应将硬度检测与代表性位置金相观察、界面检查、合适无损检测及现场可比工况验证结合,以解释性能差异并控制批次稳定性。