磨辊、耐磨衬板在矿山、水泥、电力、固废处理等行业中,长期承受着物料的冲击、挤压和摩擦带来的磨损。尤其是在大型研磨设备和重载破碎工况下,耐磨件不仅要有较好的耐磨性能,还要有足够的强度和抗冲击能力。如果物料中混入金属杂物,或者设备突然受到较大的冲击,传统耐磨结构就容易出现开裂、陶瓷块脱落等问题,严重时还会影响设备的正常运行。
针对这些问题,SCC 二次复合熔铸采用预制融瓷合金块,通过二次熔铸工艺将其复合到金属基体上,使耐磨工作面与承载结构形成整体。通过冶金复合与机械复合相结合的方式,进一步提高耐磨区域的结合稳定性,让耐磨件在满足耐磨要求的同时,也能更好地适应复杂的受力条件。
一、结构设计:双金属冶金复合,耐磨区与基体协同工作
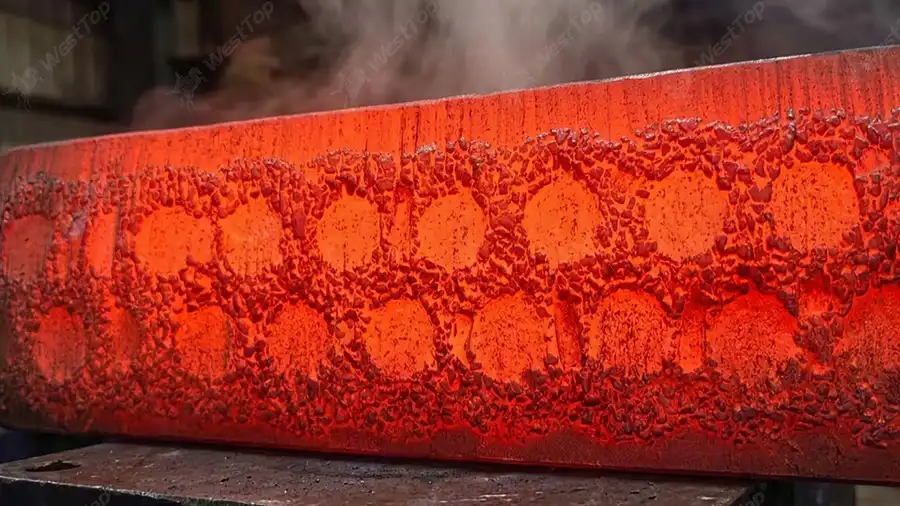
SCC 的核心,是将预制融瓷合金块通过二次熔铸工艺复合到耐磨件的关键工作面,使耐磨区域与金属承载基体形成稳定的复合结构。
与表面堆焊、机械固定等传统方式相比,SCC 更注重耐磨材料、金属基体以及复合界面之间的配合。耐磨单元如何排列、嵌入多深、覆盖哪些区域,都需要结合产品结构和实际工况来确定。工作面要能够承受长期磨损,金属基体则负责整体承载,并在一定程度上承受和传递冲击载荷,两者需要相互配合。
以大型磨辊和耐磨衬板为例,不同位置的载荷和磨损程度往往存在明显差异。如果简单地将耐磨材料均匀铺设在整个表面,不一定能达到理想的使用效果。
因此,SCC 会根据设备结构、物料特性和主要磨损区域,对耐磨单元进行针对性布置,把耐磨材料用在磨损更严重的位置。这样既能发挥耐磨材料的作用,也能兼顾基体的承载能力和材料利用率。
二、二次熔铸:将耐磨单元复合到金属基体中
二次复合熔铸是 SCC 技术的关键工序。该工艺以预制融瓷合金块作为耐磨单元,通过专用二次熔铸工艺,将其复合到磨辊、耐磨衬板等部件的关键工作区域。
在生产过程中,需要先根据设备结构、物料特性、载荷分布和主要磨损区域,确定耐磨单元的尺寸、排列方式及覆盖范围。不同规格的磨辊和衬板,其结构和工作条件并不相同,复合区域也需要相应调整。
复合过程中,界面结合质量是需要重点控制的环节。热输入、材料之间的相容性以及冷却过程,都会对产品的复合质量产生影响。如果控制不当,可能出现界面缺陷或残余应力过大等问题,进而影响产品的使用可靠性。
因此,除了复合工艺本身,后续加工和质量检查也不能忽视。关键尺寸、工作面质量以及复合区域是否符合设计要求,都需要进行相应的检查。
对于大型重载耐磨件来说,二次复合熔铸并不是简单地将耐磨材料固定在金属表面,而是通过合理的结构设计和工艺控制,使耐磨单元与承载基体形成稳定的整体复合结构。
三、冶金复合与机械复合:双重锁紧,提高结构稳定性
在高冲击、高载荷工况下,耐磨件失效并不一定是因为材料硬度不足,耐磨单元与金属基体之间的结合情况同样重要。如果结合区域无法适应长期载荷和瞬时冲击,即使耐磨材料本身性能较好,也可能出现局部损坏或脱落。
SCC 将冶金复合与机械复合结合起来,从界面结合和结构约束两个方面提高复合区域的稳定性。
冶金复合:强化界面结合。
通过控制复合工艺,使耐磨单元与金属基体之间形成可靠的冶金结合。对于长期承受载荷的磨辊和衬板来说,稳定的复合界面有助于在不同材料之间传递载荷,降低局部结合失效的风险。
机械复合:提供结构约束。
耐磨单元的嵌入方式、几何结构以及周围金属基体的约束,共同影响复合区域的稳定性。当部件受到物料冲击或局部载荷时,机械约束与界面结合共同发挥作用,有助于减少耐磨单元松动和脱落的风险。
两种方式相互配合,使 SCC 不再单纯依赖某一种结合方式。对于物料中可能混入金属杂物、设备存在瞬时冲击或长期承受交变载荷的工况,这种复合结构能够提供更可靠的连接与支撑。
当然,实际使用效果还与基体材料、耐磨单元性能、界面质量及整体结构设计有关。不同设备的载荷和冲击条件存在差异,具体结构仍需要根据实际工况进行设计和验证。
四、70%—90% 有效陶瓷覆盖率:让耐磨材料发挥更大作用
耐磨材料如何布置,直接影响耐磨件的使用效果。覆盖率太低,主要磨损区域可能得不到充分保护;一味追求高覆盖率,又需要兼顾整体承载能力、抗冲击性能、制造工艺和生产成本。
SCC 双金属融瓷复合结构可根据产品尺寸、工作面形状及实际工况进行设计,有效陶瓷覆盖率可达到 70%—90%。通过合理布置耐磨单元,可以将耐磨材料集中应用于主要磨损区域,在耐磨防护与整体结构强度之间取得平衡。
对于大型磨辊来说,工作面长期承受物料挤压、滚动摩擦和颗粒冲击。合理提高主要磨损区域的覆盖率,有助于减少金属基体的直接暴露,让耐磨材料充分发挥作用。
耐磨衬板则可以根据物料流动方向、主要冲击位置和实际磨损分布,调整耐磨单元的排列方式,把防护重点放在更容易发生磨损的区域。
需要说明的是,有效陶瓷覆盖率反映的是耐磨工作面的覆盖情况,并不等同于陶瓷材料在整个零件中的体积占比,也不能单独决定产品的使用寿命。实际耐磨效果还需要结合材料性能、复合质量、设备载荷及现场运行条件综合评估。
五、主要性能优势
1. 面向大尺寸、重载工况设计
SCC 主要针对大型磨辊、耐磨衬板等重载耐磨件的使用需求,通过耐磨单元布置、复合区域设计和基体材料选择,使产品更好地适应实际载荷与磨损条件。
2. 有助于降低开裂和脱落风险
双金属冶金复合结构与机械约束相结合,提高了耐磨单元与金属基体之间的结合稳定性。在结构设计合理、复合质量满足要求的情况下,有助于降低高载荷和冲击工况下的开裂、松动及脱落风险。
3. 提高耐磨工作面的材料利用率
70%—90% 的有效陶瓷覆盖率,使耐磨材料能够覆盖较大比例的有效工作面。结合主要磨损区域的分布进行合理设计,可以减少关键位置的基体暴露,发挥耐磨材料的防护作用。
4. 兼顾耐磨性能与整体承载能力
耐磨单元主要负责工作面的耐磨防护,金属基体负责整体承载,两者通过复合结构协同工作。相比只关注表面硬度的设计方式,这种方案更注重耐磨性能与结构可靠性的配合。
5. 可根据实际工况进行定制
不同设备在尺寸、载荷、物料硬度、颗粒粒径和冲击强度等方面存在差异。SCC 可以根据具体工况调整耐磨单元的尺寸、排列方式和复合区域,以适应不同耐磨件的结构要求。
六、主要应用场景
SCC 主要面向大尺寸、重载耐磨件,可根据设备结构、物料特性和实际运行条件,应用于以下领域。
矿山及矿物加工
用于大型磨辊、破碎设备耐磨部件及高磨损衬板等,适用于需要长期承受矿石挤压、颗粒冲击和摩擦磨损的部位。
水泥与建材
用于原料研磨、熟料处理等设备的关键耐磨部件。针对不同位置的磨损特点,可以对耐磨区域进行针对性设计。
电力与煤炭
可用于煤粉制备、物料输送及相关高磨损设备的关键工作部件,具体结构需要结合物料特性、运行温度和设备载荷确定。
固废及工业物料处理
适用于破碎、研磨等对耐磨性能和结构可靠性都有要求的设备部件。对于物料成分复杂、冲击载荷变化较大的工况,需要重点考虑耐磨单元的布局及复合区域的稳定性。
在实际应用中,物料磨蚀性、冲击载荷、运行温度、设备转速和维护条件都会影响产品的使用效果。因此,选型时不能只看材料硬度或陶瓷覆盖率,还需要综合考虑设备的实际工作条件,确定合适的复合结构和材料配置。
结语
SCC 二次复合熔铸,主要解决的是大型磨辊、耐磨衬板等重载部件在长期磨损和复杂受力条件下的耐磨防护问题。
通过将预制融瓷合金块与金属基体进行二次复合,并结合冶金复合与机械复合两种方式,SCC 使耐磨工作面与承载结构协同工作。再根据实际磨损区域调整耐磨单元的布置方式,可以在耐磨防护与整体结构强度之间取得更好的平衡。
对于长期承受高磨损、高载荷,且可能受到异物冲击的设备来说,合理的复合结构设计和稳定的制造工艺,有助于降低耐磨件的失效风险,减少不必要的停机检修,为设备长期稳定运行提供支持。
Frequently Asked Questions (FAQ)
Q1: SCC二次复合熔铸是什么?和传统耐磨处理方式有什么不同?
A: SCC二次复合熔铸是将预制融瓷合金块通过二次熔铸工艺复合到磨辊、耐磨衬板等金属基体关键工作面,使耐磨区与承载基体形成整体复合结构。与传统表面堆焊、机械固定相比,它更注重耐磨材料、金属基体和复合界面之间的配合,并通过冶金复合与机械复合相结合,提高结合稳定性和复杂受力适应性。
Q2: SCC如何降低耐磨件开裂、陶瓷块脱落的风险?
A: SCC从界面结合和结构约束两方面提升稳定性:冶金复合使耐磨单元与金属基体形成可靠冶金结合,有利于载荷传递,降低局部结合失效风险;机械复合通过耐磨单元嵌入方式、几何结构和周围金属基体约束,减少松动和脱落风险。两者配合后,不再单纯依赖一种结合方式,在异物冲击、瞬时冲击或交变载荷工况下可提供更可靠的连接与支撑。实际效果仍受基体材料、耐磨单元性能、界面质量和整体结构设计影响。
Q3: 70%—90%有效陶瓷覆盖率是什么意思?是不是越高越好?
A: 有效陶瓷覆盖率指耐磨工作面上陶瓷耐磨单元的覆盖情况,不等同于陶瓷材料在整个零件中的体积占比。SCC可根据产品尺寸、工作面形状和实际工况,将有效陶瓷覆盖率设计在70%—90%,把耐磨材料集中在主要磨损区域,兼顾耐磨防护、整体承载、抗冲击和制造成本。覆盖率并非越高越好,也不能单独决定使用寿命,还需结合材料性能、复合质量、设备载荷及现场运行条件综合评估。